
Mesure et relevé 3D avec un scanner laser
La mesure conventionnelle enregistre les dimensions que quelqu'un a décidé de prendre : une distance, un niveau, un jeu de coordonnées. Un scanner laser enregistre la surface — chaque dimension qui pourrait en être tirée, que quelqu'un y ait pensé ou non — et la mesure se fait après coup, sur le modèle.
Cette page est le cas général : ce qui est capturé, avec quelle précision à quelle distance, en quoi un grand site diffère d'un composant, et quel scanner fait quoi. Les applications minières y sont liées.
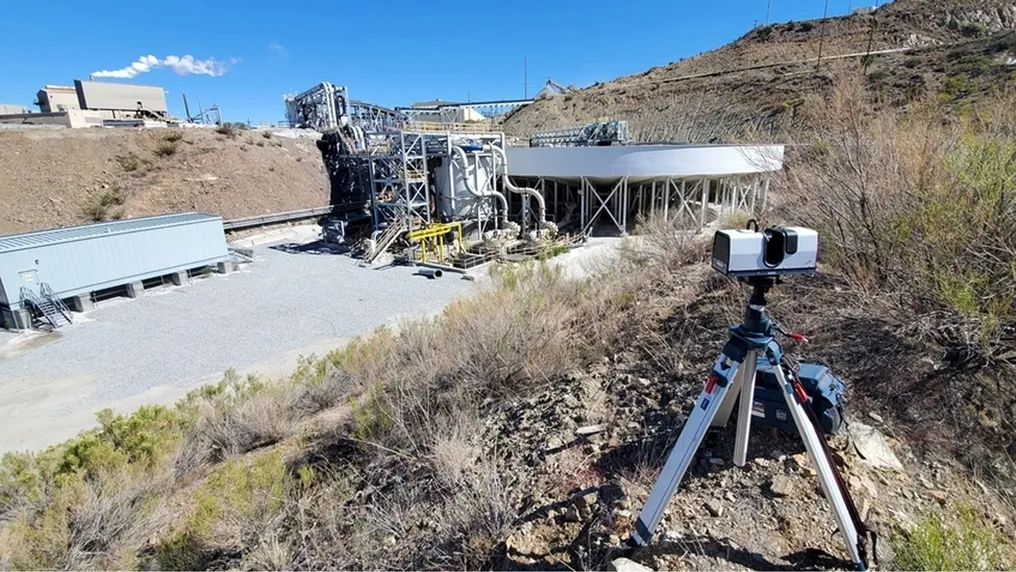
Que signifie mesurer en 3D avec un scanner laser ?
Le scanner enregistre la surface en millions de points mesurés, donc chaque distance, volume et section se prend sur le modèle après coup, à une distance déclarée.
 La surface, pas un échantillonDes millions de points par seconde sur tout ce qui est en vue.
 Une précision avec une distance1,9 mm à 10 m depuis un trépied ; 0,1 mm à 0,35–1,2 m à la main. La distance fait partie du chiffre.
 Mesuré après coupN'importe quelle dimension, prise sur le modèle, des mois plus tard si besoin.
 Sans contactDepuis un trépied à 130 m ou à la main à bout de bras ; rien n'est touché.
Comment cela fonctionne, et ce que signifient les chiffres
Un scanner laser émet une impulsion lumineuse, chronomètre son retour et calcule la distance ; il le fait des centaines de milliers à des millions de fois par seconde en balayant tout ce qui est en vue. Chaque retour est un point avec une position relative au scanner et une intensité. Ensemble, les points forment un nuage de points — la surface de ce qui se trouvait devant l'instrument, en géométrie mesurée. Sur trépied, le scanner reste immobile et chaque point est mesuré depuis une seule position connue ; en mouvement, il doit savoir où il était pour chaque point, ce que fournissent le SLAM et le GNSS. La mesure se fait ensuite sur le nuage : une distance entre deux points, une surface, un volume contre une base, une section à travers une paroi, une comparaison avec un projet.
La précision est toujours un chiffre à une distance. Artec Ray II est à 1,9 mm à 10 m, 2,9 mm à 20 m et 5,3 mm à 40 m : l'erreur croît avec la portée parce que le faisceau s'élargit et que l'erreur angulaire se projette plus loin. Un scanner à main à lumière structurée comme Artec Leo travaille à 0,35–1,2 m et atteint 0,1 mm, parce que la portée est courte. Un scanner SLAM mobile comme Artec Jet est à ±10 mm sous terre et ±15 mm en surface, parce que sa précision inclut le fait de savoir où il était. Aucun de ces chiffres ne signifie quoi que ce soit sans sa portée, et une spécification qui donne l'un sans l'autre n'est pas une spécification.
Un grand site et un composant sont donc des travaux différents. Une paroi de fosse, un sol d'usine ou un stock se mesure à distance au millimètre — le site est l'objet, et la question est sa géométrie à grande échelle. Un blindage, un manteau ou un support se mesure à bout de bras au dixième de millimètre — la pièce est l'objet, et la question est de savoir si elle s'ajuste. Un relevé conventionnel répond à l'une ou l'autre avec les points que quelqu'un a choisi de prendre ; un scanner répond avec toute la surface, et le choix se fait après, sur le modèle, autant de fois que la question se pose.
Du site au modèle mesuré
Les cinq mêmes étapes, que l'objet soit une fosse ou une pièce.
- 1. CapturerDepuis un trépied pour un site, à la main pour un composant, en mouvement pour une galerie ou une piste — le scanner enregistre la surface.
 2. RecalerPlusieurs captures alignées en un seul modèle sur une géométrie commune ; l'erreur de recalage consignée.
 3. RéférenceUn site en coordonnées mine avec contrôle et GNSS ; un composant sur son référentiel CAD.
 4. MesurerDistances, aires, volumes, sections et écarts au projet, pris sur le modèle.
 5. LivrerLAS, LAZ ou E57 vers un logiciel de planification ; maillages vers la CAD ; rapports à qui a posé la question.
Quel scanner pour ce travail
Trois scanners, trois distances : lequel mesure votre objet dépend de la distance à laquelle il se trouve et de la finesse du détail qui compte.

Artec Ray II
- Idéal pour
- Sites et structures depuis un trépied — l'objet entier en qualité topographique
- Type
- Laser longue portée stationnaire, monté sur trépied
- Précision, jusqu'à
- 1,9 mm à 10 m, 2,9 mm à 20 m, 5,3 mm à 40 m
- Portée
- 0,5–130 m
- Durée de scan
- 1 min 42 s par station à 3 mm, 10 m
Ray II mesure de 0,5 m à 130 m à 1,9 mm à 10 m, en enregistrant une station complète 360° × 300° en moins de deux minutes. C'est le scanner pour tout ce qui se mesure à distance : parois, sols, stocks, usine, machines entières.

Artec Jet
- Idéal pour
- Galeries, pistes et vides en mouvement — la couverture là où un trépied ne peut pas aller
- Type
- LiDAR SLAM multimodal
- Précision, jusqu'à
- ±10 mm sous terre, ±15 mm en général
- Portée
- 0,5–300 m
- Déploiement
- Portable, sac à dos, perche, drone, véhicule, cage, robot
Jet mesure pendant qu'il est porté, roulé ou envoyé en vol, en se positionnant par SLAM à ±0,03 % de dérive, à ±10 mm sous terre et ±15 mm en surface. C'est le scanner pour tout ce qui doit être mesuré à la vitesse de la marche ou du véhicule, ou de l'intérieur d'un espace où personne ne peut entrer.
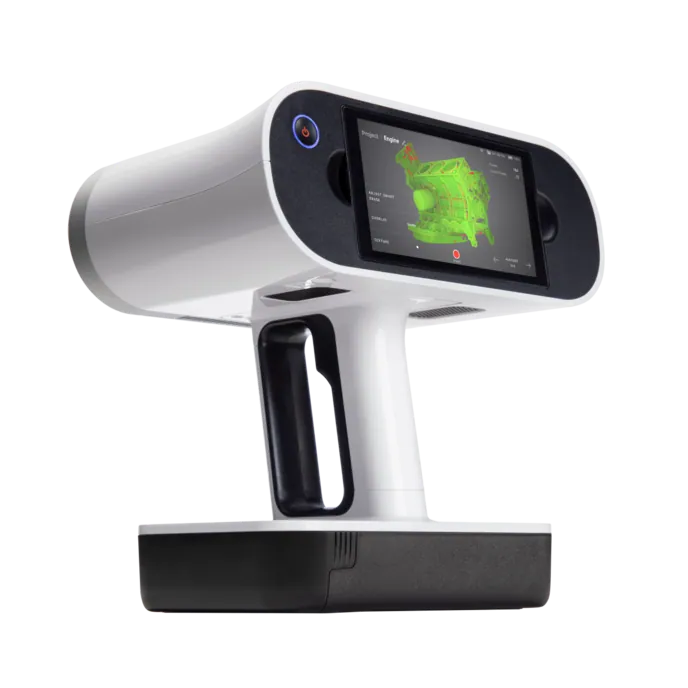
Artec Leo
- Idéal pour
- Composants et pièces à bout de bras — le détail qui décide d'un ajustement
- Type
- Lumière structurée portable sans fil, tout-en-un
- Précision du point 3D, jusqu'à
- 0,1 mm
- Résolution 3D, jusqu'à
- 0,2 mm
- Distance de travail
- 0,35–1,2 m
- Vitesse de capture
- Jusqu'à 35 000 000 points/s en mode HD
- Intégré
- Écran tactile 5,5″, traitement embarqué et 512 Go — pas de PC portable
Leo mesure à 0,35–1,2 m avec 0,1 mm de précision et une texture couleur, à la main et sans fil, avec écran et traitement embarqués. C'est le scanner pour tout ce dont la géométrie est l'actif : blindages, pièces d'usure, points de fixation, tout ce qui doit être refabriqué.
Voyez une paroi mesurée à 40 m et une pièce usée mesurée à bout de bras le même après-midi, chaque dimension prise sur le modèle après coup — demandez une démo pour votre équipe d'ingénierie.
Demander une démoLes questions que posent les topographes
Quelle est la précision d'un scanner laser ?
À une distance déclarée : Ray II est à 1,9 mm à 10 m et 5,3 mm à 40 m ; Leo à 0,1 mm à 0,35–1,2 m ; Jet à ±10 mm sous terre en mouvement. Demandez à tout chiffre de précision de scanner à quelle distance il a été mesuré.
Qu'est-ce qu'un nuage de points ?
La sortie du scanner : des millions de points mesurés, chacun avec une position et une intensité, qui forment ensemble la surface de ce qui a été scanné. Distances, volumes et sections s'y mesurent ; un maillage en est tiré là où une surface est nécessaire.
Comment se compare-t-il à une station totale ou à un mètre ?
Ceux-là mesurent les points que quelqu'un a choisis, très précisément, un par un. Le scanner mesure toute la surface, donc le point que personne n'a choisi est toujours là pour être mesuré plus tard. Les pages de comparaison de ce site vont plus loin.
De quel scanner ai-je besoin ?
Deux choses en décident : la distance à laquelle se trouve l'objet, et la finesse du détail qui compte. Un site à distance, c'est Ray II ; une galerie, une piste ou un vide en mouvement, c'est Jet ; un composant à bout de bras, c'est Leo. La plupart des exploitations utilisent deux des trois.
Applications associées

Dites-nous ce que vous devez mesurer
Décrivez l'objet, sa taille et comment il est mesuré aujourd'hui. Un spécialiste minier vous indiquera quel scanner convient, la précision que vous obtiendriez à cette distance et comment les données atteignent ceux qui en ont besoin.