
Numérisation 3D des usines de traitement et des engins miniers
Côté usine d'une mine, le problème de mesure est l'ajustement. Une nouvelle tuyauterie doit rejoindre l'ancienne, un blindage doit être remplacé avant de lâcher, un bras modifié doit se boulonner sur une machine jamais dessinée avec exactitude — et chaque mesure est prise à la main, dans une fenêtre d'arrêt, par quelqu'un debout dans une position inconfortable.
Huit travaux d'usine et d'engins ci-dessous, du relevé d'exécution d'une usine à un seul manteau de concasseur.
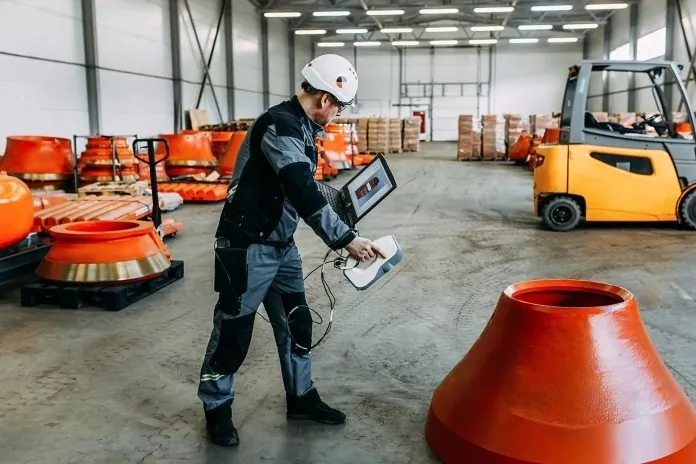
 0,1 mm sur la pièceLeo enregistre un blindage, un manteau ou un support à 0,1 mm, sans fil, avec son écran intégré.
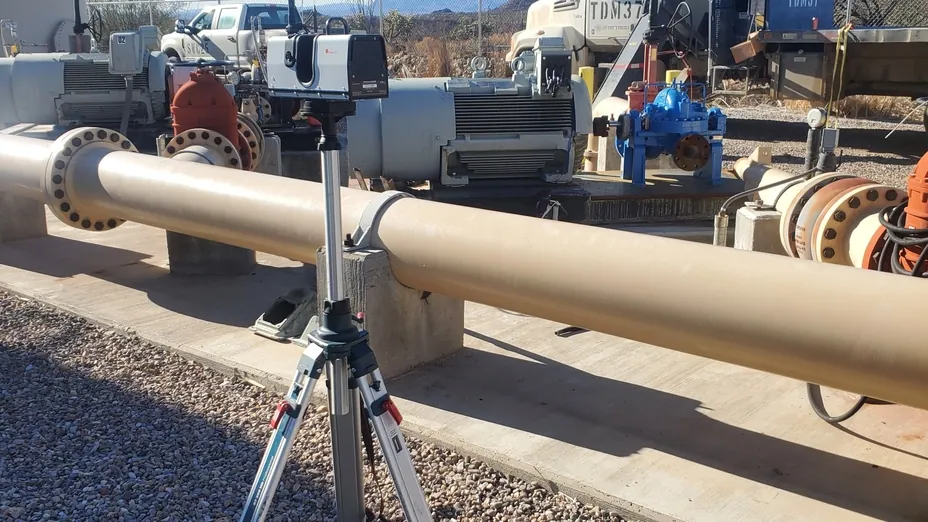
 1,9 mm sur l'usineRay II enregistre un sol, une passerelle ou un broyeur entier depuis un trépied à 1,9 mm à 10 m.
 Ajusté avant fabricationL'acier neuf contrôlé contre le relevé d'exécution pour les collisions avant de quitter l'atelier.
 Pendant l'arrêtUn sol d'usine de cuivre capturé en une heure au lieu de trois à six à la main.
Usine et structures
Les travaux où l'objet est l'usine elle-même : sols, tuyauteries, goulottes et l'acier qu'un rétrofit doit rejoindre.
Engins et pièces d'usure
Les travaux où l'objet bouge, s'use ou doit être refait : machines, blindages, chambres de concasseur et les pièces qui les remplacent.
Pourquoi les travaux d'usine se mesurent deux fois
Un rétrofit d'usine de traitement commence par une visite sur site pour mesurer l'acier existant à la main — mètres rubans, niveaux, télémètre laser, photos — dans les heures que permet un arrêt. La fabrication est conçue d'après ces mesures, construite hors site et expédiée. Puis la seconde visite : la nouvelle tuyauterie rencontre un support imprévu, la plateforme tombe sur un conduit que personne n'a mesuré, la bride est décalée de 40 mm. Titan Engineered Solutions, qui construit des installations pour des sites miniers isolés, a décrit exactement ce cycle avant de le changer — et a rapporté ensuite 66 % de temps en moins à revenir sur site corriger des erreurs de conception.
Un scan remplace la mesure manuelle par l'usine entière. Artec Ray II enregistre un sol, un broyeur ou une passerelle depuis un trépied à 1,9 mm à 10 m en moins de deux minutes par station — Titan a capturé en une heure un sol d'usine de cuivre qui demandait trois à six heures à la main — et Artec Leo enregistre le détail à l'échelle du composant à 0,1 mm, sans fil, avec écran et traitement intégrés pour qu'un monteur puisse l'utiliser sur une passerelle. Recalé dans Artec Studio, le relevé d'exécution est le modèle sur lequel l'acier neuf est conçu, et la collision est trouvée en CAD plutôt qu'à la seconde visite.
Mesuré, pas affirmé
Une capture, toutes les questions sur l'usine

Le relevé d'exécution: L'usine telle qu'elle est, pas telle qu'elle a été dessinée — le modèle sur lequel chaque modification est conçue.
Détection des collisions: Acier neuf et tuyauteries contrôlés contre le relevé d'exécution en CAD avant fabrication.

L'usure en chiffre: Un blindage ou un manteau contre son profil d'origine : l'épaisseur restante, et quand il lâchera.

Une pièce qui s'ajuste: Le composant usé rétro-conçu en un modèle CAD à partir duquel l'atelier peut fabriquer.
Voyez un sol d'usine capturé en une heure et un rétrofit ajusté virtuellement dessus en CAD avant la découpe de l'acier — demandez une démo pour vos ingénieurs d'usine.
Demander une démo« Avec la mesure manuelle, on obtient des cotes approximatives du type “ça devrait aller”, alors que la numérisation 3D vous dit “ça ira”. »
« Utiliser la numérisation 3D Artec pour le contrôle qualité permet de garantir au client une haute qualité des produits livrés, tout en minimisant les coûts logistiques qu'aurait entraînés le retour de gros équipements. »
Les questions qui se posent avant la première mission
Combien de temps prend un scan d'usine pendant un arrêt ?
Ray II enregistre une station complète en moins de deux minutes ; Titan Engineered Solutions a capturé en une heure un sol d'usine de cuivre qui demandait trois à six heures de mesure manuelle. Les scans de détail Leo de composants individuels prennent quelques minutes chacun et n'exigent aucune installation.
Quel scanner pour quoi ?
Ray II pour l'usine dans son ensemble — sols, structures, tuyauteries, machines entières — à 1,9 mm à 10 m depuis un trépied. Leo pour les composants — blindages, manteaux, supports, brides — à 0,1 mm, à main et sans fil. La plupart des travaux d'usine recalent les deux en un seul modèle.
Le modèle arrive-t-il dans notre CAD ?
Artec Studio exporte des maillages standard — OBJ, STL, PLY — et des nuages de points en E57, et fonctionne avec Geomagic Design X et SOLIDWORKS pour la rétro-ingénierie et l'analyse de déviation. Titan, Element, 4C et Weldco-Beales suivent tous cette voie.
Capture-t-il les surfaces brillantes, humides ou sombres ?
Le HD Mode de Leo gère la roche sombre, l'acier humide et les surfaces réfléchissantes de minerai et de blindage. Ray II est un scanner laser indifférent à l'éclairage ; il enregistre une usine de nuit ou dans un bâtiment de broyage sombre comme en plein jour.
En combien de temps nos propres monteurs peuvent-ils l'utiliser ?
L'ingénieur de numérisation d'Element a travaillé en autonomie après deux jours de pratique supervisée, et Weldco-Beales a rapporté que l'écran et l'ordinateur intégrés à Leo ont supprimé l'essentiel de la courbe d'apprentissage — aucun PC portable séparé à gérer sur une passerelle.
Avez-vous des références en usines minières ?
Quatre sur ce site : Titan Engineered Solutions sur l'ajustement d'usine, Element sur les pièces de concasseur, 4C sur la modification de pelle et Weldco-Beales sur les équipements lourds. Chacune est liée depuis la page à laquelle elle appartient.
Autres domaines du relevé minier
Parlez-nous de l'usine ou de l'engin que vous devez capturer
Décrivez l'actif, la fenêtre d'arrêt dont vous disposez et ce que les données doivent alimenter — un rétrofit, une évaluation d'usure, une pièce de rechange. Un spécialiste minier vous indiquera le scanner adapté et ce que la capture renverrait.