Inspection de l'usure et profilage de chambre de concasseur
Le débit et la granulométrie d'un concasseur giratoire sont fixés par une géométrie de chambre qui s'use à chaque heure de marche. Le manteau et les concaves sont inspectés à l'œil et à la jauge par le haut, et un manteau de rechange qui ne se pose pas signifie renvoyer un composant très volumineux.
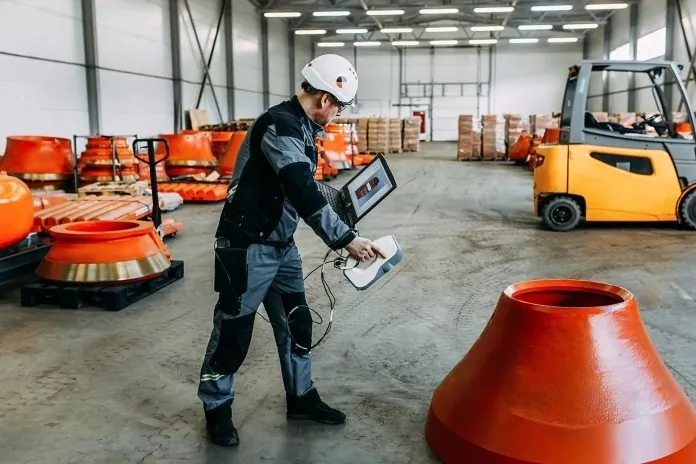
Scannée à 0,1 mm, la chambre est un profil mesuré — usure sur le manteau et les concaves, le réglage côté fermé en géométrie — et la pièce neuve est vérifiée contre le CAD avant de quitter l'atelier, comme le fait Element.

Comment mesurer l'usure d'une chambre de concasseur par scan 3D ?
Manteau et concaves sont scannés à 0,1 mm pendant l'inspection ; usure et géométrie de la chambre sont mesurées partout, et la pièce de rechange est vérifiée contre le CAD.
Manteau et concaves cartographiésL'usure comme profil restant sur toute la chambre, et non une jauge en quelques points.
Géométrie de la chambreLe profil réel de la cavité avec lequel tourne le concasseur, pour le débit et la granulométrie.
Pièces vérifiées avant expéditionDu scan au rapport de déviation en quatre heures, parfois 30 minutes.
Moins de 0,1 mm par 1000 mmLa tolérance qu'Element tient sur les pièces de concasseur selon ISO 9001.
Pourquoi le mauvais manteau se découvre à la mine
Une chambre de concasseur est une paire de surfaces d'usure dont la relation décide de tout ce que fait la machine. L'inspection est visuelle et à la jauge par le haut du concasseur dans une fenêtre courte : le manteau semble usé ici, les concaves ont une arête là, le réglage côté fermé est contrôlé au plomb ou à la jauge. Le profil de chambre avec lequel le concasseur tourne réellement — par opposition à celui pour lequel il a été conçu — n'est pas mesuré, et les pièces de rechange sont commandées d'après le projet.
Les pièces sont très grandes, moulées, et usinées pour se poser sur une tête et un bol qui se sont eux-mêmes usés. Un manteau qui ne se pose pas correctement se découvre au montage à la mine, et la conséquence est exactement ce qu'Element, qui fabrique des pièces de concasseur, a décrit : renvoyer un composant très volumineux. Le coût, c'est le fret, l'immobilisation et le concasseur tournant sur une chambre usée jusqu'à la tentative suivante.
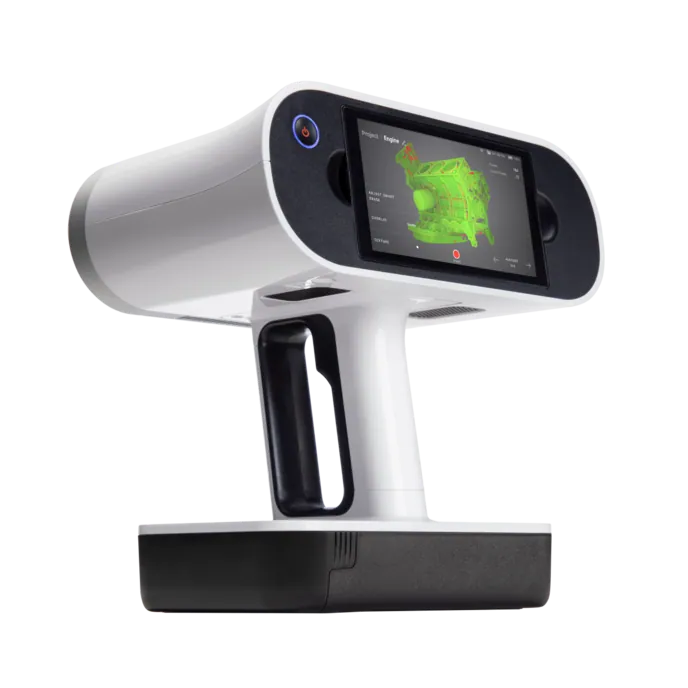
La numérisation mesure les deux bouts du problème. Artec Leo enregistre la chambre — manteau, concaves et faces d'appui — à 0,1 mm pendant la fenêtre d'inspection, à main et sans fil ; contre le profil de la pièce neuve dans Artec Studio, l'usure est une carte colorée sur toute la chambre et la géométrie actuelle un profil mesuré. Chez le fabricant, le manteau fini est scanné et comparé au CAD avant expédition : Element passe du scan au rapport de déviation en moins de quatre heures, parfois 30 minutes sur certains travaux, en tenant moins de 0,1 mm par 1000 mm de diamètre selon ISO 9001.
De l'inspection à une pièce qui se pose
La mesure au concasseur et la mesure à l'atelier bouclent la boucle.
1. Scanner la chambreLeo par le haut du concasseur pendant l'inspection : manteau, concaves et faces d'appui à 0,1 mm.
2. Cartographier l'usureLa chambre contre le profil de la pièce neuve dans Artec Studio : la matière restante sur le manteau et les concaves.
3. Profiler la chambreLa géométrie réelle de la cavité et le réglage côté fermé en sections mesurées, pour l'ingénieur procédé.
4. Spécifier la pièce de rechangeLa géométrie d'appui telle qu'elle est, au fabricant ; la pièce faite pour se poser sur la tête et le bol usés.
5. Vérifier avant expéditionLa pièce finie scannée et comparée au CAD — quatre heures jusqu'au rapport de déviation — avant de quitter l'atelier.
Quel scanner pour ce travail
La chambre est sombre, confinée et faite d'acier usé, et les pièces sont vérifiées au dixième de millimètre : le scanner à main, aux deux bouts.

Artec Leo
- Idéal pour
- Manteau, concaves et faces d'appui au concasseur ; la pièce finie à l'atelier
- Type
- Lumière structurée portable sans fil, tout-en-un
- Précision du point 3D, jusqu'à
- 0,1 mm
- Résolution 3D, jusqu'à
- 0,2 mm
- Vitesse de capture
- Jusqu'à 35 000 000 points/s en mode HD
- Distance de travail
- 0,35–1,2 m
Leo enregistre l'acier moulé usé à 0,1 mm avec 35 millions de points par seconde en HD Mode, à main et sans fil, par le haut d'un concasseur ou autour d'un manteau sur palette. C'est le scanner du workflow d'Element — capture à main en lumière structurée de pièces finies et usées, comparées au CAD dans Artec Studio et Geomagic for SOLIDWORKS.

Artec Ray II
- Idéal pour
- Le concasseur entier et sa chambre depuis le haut, à 1,9 mm, pour le relevé d'exécution de l'usine
- Type
- Laser longue portée stationnaire, monté sur trépied
- Précision, jusqu'à
- 1,9 mm à 10 m, 2,9 mm à 20 m, 5,3 mm à 40 m
- Bruit de mesure
- 0,4 mm à 10 m
- Portée
- 0,5–130 m
- Durée de scan
- 1 min 42 s à 3 mm, 10 m, sans texture
- Champ de vision
- 360° × 300°
Depuis le haut du concasseur, Ray II sur trépied enregistre la chambre, la traverse et la structure environnante à 1,9 mm à 10 m en une seule station de moins de deux minutes — toute la géométrie de la cavité et le concasseur tel que construit pour le modèle de l'usine. Le détail Leo du manteau et des concaves s'y recale.
Fait sur de vraies pièces de concasseur

« Utiliser la numérisation 3D Artec pour le contrôle qualité permet de garantir au client une haute qualité des produits livrés, tout en minimisant les coûts logistiques qu'aurait entraînés le retour de gros équipements. »
Voyez une chambre de concasseur cartographiée pour l'usure à 0,1 mm et un manteau de rechange vérifié contre le CAD avant expédition — demandez une démo pour vos équipes de concassage et d'atelier.
Demander une démoLes questions que posent les ingénieurs de concassage
Combien d'arrêt du concasseur exige le scan de la chambre ?
Quelques minutes de capture dans la fenêtre d'inspection qui existe déjà. Leo enregistre la chambre par le haut comme l'inspecteur la regarderait ; la comparaison et le profil sont produits ensuite.
Quel lien entre le réglage côté fermé et le scan ?
Le scan donne la géométrie de la chambre — profils du manteau et des concaves à leurs positions réelles — donc le réglage et tout le profil de la cavité sont des sections mesurées plutôt qu'une lecture au plomb en un seul point.
Quelle tolérance tient la vérification des pièces ?
Element tient moins de 0,1 mm par 1000 mm de diamètre selon ISO 9001, du scan au rapport de déviation en moins de quatre heures et parfois 30 minutes sur certains travaux.
Les faces d'appui peuvent-elles être scannées en place ?
Oui. Le manteau déposé, Leo enregistre les faces d'appui de la tête et du bol à 0,1 mm, donc la pièce de rechange peut être spécifiée sur les sièges usés plutôt que sur ceux du projet — ce qui évite qu'elle soit renvoyée.
Applications associées

Parlez-nous des concasseurs que vous entretenez
Décrivez les concasseurs, les pièces d'usure et comment l'état de la chambre est jugé aujourd'hui. Un spécialiste minier vous indiquera comment la chambre serait scannée et comment les pièces seraient vérifiées avant expédition.