Inspektion av slitage och kammarprofil i krossar
Genomströmningen och produktstorleken i en konkross bestäms av en kammargeometri som slits varje timme den går. Manteln och konkaverna inspekteras med ögat och mätare genom överdelen, och en ny mantel som inte sitter rätt innebär att en mycket stor komponent måste skickas tillbaka.
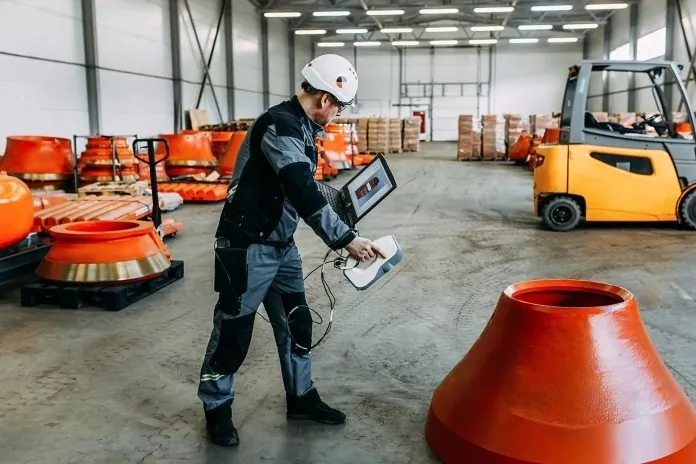
Skannad på 0,1 mm blir kammaren en uppmätt profil — slitage över mantel och konkaver, spaltvidden på stängd sida som geometri — och den nya delen kontrolleras mot CAD innan den lämnar verkstaden, vilket är så Element gör.

Hur mäts slitage i krosskammaren med 3D-skanning?
Mantel och konkaver skannas på 0,1 mm under inspektionen; slitage och kammargeometri mäts överallt, och en ersättningsdel kontrolleras mot CAD.
Mantel och konkaver karteradeSlitage som kvarvarande profil över hela kammaren, inte en mätare på några punkter.
Kammarens geometriDen faktiska kammarprofil krossen går med, för genomströmning och produktstorlek.
Delar kontrollerade före leveransFrån skanning till rapport över avvikelser på fyra timmar, på bara 30 minuter.
Under 0,1 mm per 1000 mmToleransen Element håller på krossdelar enligt ISO 9001.
Varför fel mantel upptäcks först vid gruvan
En krosskammare är ett par slitytor vars förhållande till varandra avgör allt maskinen gör. Inspektionen sker visuellt och med mätare genom krossens överdel under ett kort fönster: manteln ser sliten ut här, konkaverna har en kant där, spaltvidden på stängd sida kontrolleras med bly eller en mätare. Den kammarprofil krossen faktiskt går med — till skillnad från den den konstruerades med — mäts inte, och nya delar beställs efter konstruktionen.
Delarna är mycket stora, gjutna och bearbetade för att sitta på ett huvud och en skål som själva har slitits. En mantel som inte sitter rätt upptäcks när den monteras vid gruvan, och följden är precis den Element, som tillverkar reservdelar till krossar, beskrev: en mycket stor komponent måste skickas tillbaka. Kostnaden är frakten, stilleståndet och en kross som går med en sliten kammare till nästa försök.
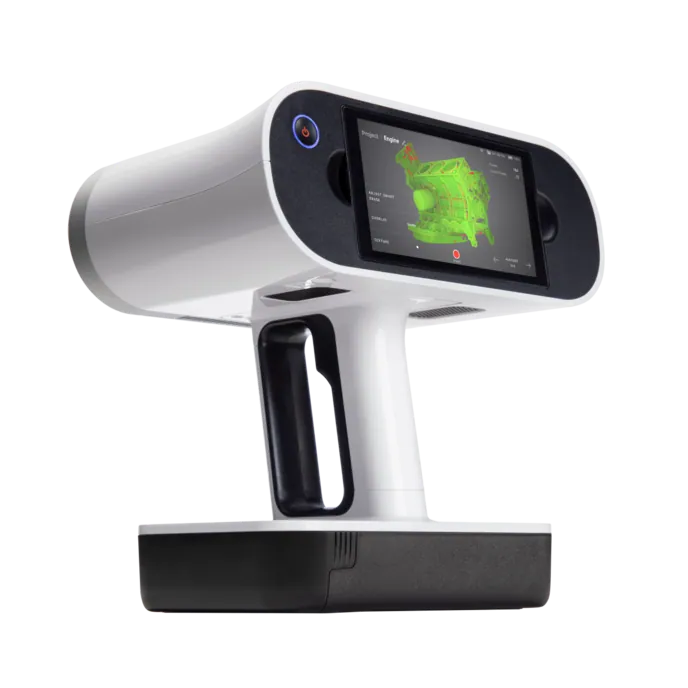
Skanning mäter problemets båda ändar. Artec Leo registrerar kammaren — mantel, konkaver och sätesytor — på 0,1 mm under inspektionsfönstret, handhållen och trådlös; mot profilen för ny del i Artec Studio blir slitaget en färgad karta över hela kammaren och den aktuella geometrin en uppmätt profil. Hos tillverkaren skannas den färdiga manteln och jämförs med CAD innan den skickas: Element går från skanning till avvikelserapport inom fyra timmar, på bara 30 minuter i vissa jobb, och håller under 0,1 mm per 1000 mm diameter enligt ISO 9001.
Från inspektion till en del som sitter
Mätning vid krossen och mätning i verkstaden sluter kretsen.
1. Skanna kammarenLeo genom krossens överdel under inspektionen: mantel, konkaver och sätesytor på 0,1 mm.
2. Kartera slitagetKammaren mot profilen för ny del i Artec Studio: kvarvarande material över mantel och konkaver.
3. Profilera kammarenDen faktiska kammargeometrin och spaltvidden på stängd sida som uppmätta sektioner, för processingenjören.
4. Specificera ersättningenSätesgeometrin som den är, till tillverkaren; delen tillverkad för att sitta på det slitna huvudet och skålen.
5. Kontrollera före leveransDen färdiga delen skannas och jämförs med CAD — fyra timmar till en avvikelserapport — innan den lämnar verkstaden.
Vilken skanner för detta arbete
Kammaren är mörk, trång och gjord av slitet stål, och delarna kontrolleras på en tiondels millimeter: den handhållna skannern, i båda ändar.

Artec Leo
- Bäst för
- Mantel, konkaver och sätesytor vid krossen; den färdiga delen i verkstaden
- Typ
- Trådlöst handhållet strukturerat ljus, allt-i-ett
- 3D-punktnoggrannhet, upp till
- 0,1 mm
- 3D-upplösning, upp till
- 0,2 mm
- Insamlingshastighet
- Upp till 35 000 000 punkter/s i HD-läge
- Arbetsavstånd
- 0,35–1,2 m
Leo registrerar slitet gjutstål på 0,1 mm med 35 miljoner punkter per sekund i HD-läget, handhållen och trådlös, genom krossens överdel eller runt en mantel på en pall. Det är skannern i Elements arbetsflöde — handhållen insamling med strukturerat ljus av färdiga och slitna delar, jämförda mot CAD i Artec Studio och Geomagic for SOLIDWORKS.

Artec Ray II
- Bäst för
- Hela krossen och dess kammare ovanifrån, på 1,9 mm, för verkets as-built
- Typ
- Stationär laser med lång räckvidd, monterad på stativ
- Noggrannhet, upp till
- 1,9 mm på 10 m, 2,9 mm på 20 m, 5,3 mm på 40 m
- Mätbrus
- 0,4 mm på 10 m
- Räckvidd
- 0,5–130 m
- Skanningstid
- 1 min 42 s vid 3 mm, 10 m, utan textur
- Synfält
- 360° × 300°
Från krossens överdel registrerar Ray II på stativ kammaren, spindeln och den omgivande konstruktionen på 1,9 mm på 10 m i en station under två minuter — hela kammargeometrin och krossens as-built för verkets modell. Leos detaljer av mantel och konkaver registreras in i den.
Gjort på riktiga krossdelar

”Genom att använda 3D-skanning från Artec för kvalitetskontroll kan man garantera kunden hög kvalitet på levererade produkter och samtidigt minimera de logistikkostnader som annars hade uppstått när stor utrustning skickas tillbaka.”
Se en krosskammare karterad för slitage på 0,1 mm och en ny mantel kontrollerad mot CAD innan den skickas — boka en demo för era team i krossverket och verkstaden.
Boka en demoFrågor som ingenjörer på krossverk ställer
Hur mycket stillestånd i krossen kräver skanningen av kammaren?
Några minuters insamling inom det inspektionsfönster som redan finns. Leo registrerar kammaren genom överdelen så som inspektören skulle se på den; jämförelsen och profilen tas fram efteråt.
Hur hänger spaltvidden på stängd sida ihop med skanningen?
Skanningen ger kammarens geometri — profilerna för mantel och konkaver i sina faktiska lägen — så att spaltvidden och hela kammarprofilen blir uppmätta sektioner i stället för ett blyprov i en enda punkt.
Vilken tolerans håller kontrollen av delar?
Element håller under 0,1 mm per 1000 mm diameter enligt ISO 9001, med skanning till avvikelserapport inom fyra timmar och på bara 30 minuter i vissa jobb.
Kan sätesytorna skannas på plats?
Ja. Med manteln borttagen registrerar Leo sätesytorna på huvudet och skålen på 0,1 mm, så att ersättningen kan specificeras mot de slitna sätena i stället för de konstruerade — vilket är det som hindrar att den skickas tillbaka.
Relaterade tillämpningar

Berätta om krossarna ni underhåller
Beskriv krossarna, slitdelarna och hur kammarens skick bedöms i dag. En gruvspecialist återkommer med hur kammaren skulle skannas och hur delar skulle kontrolleras före leverans.