Inspeção do desgaste de britadores e perfil da câmara

A capacidade e a granulometria do produto de um britador cónico são definidas por uma geometria da câmara que se desgasta a cada hora de funcionamento. O manto e os côncavos são inspecionados à vista e com medidor pelo topo, e um manto de substituição que não assenta significa devolver um componente muito grande.

Digitalizada a 0,1 mm, a câmara é um perfil medido — desgaste no manto e nos côncavos, a abertura de posição fechada como geometria — e a peça nova é verificada contra o CAD antes de sair da oficina, que é como a Element o faz.

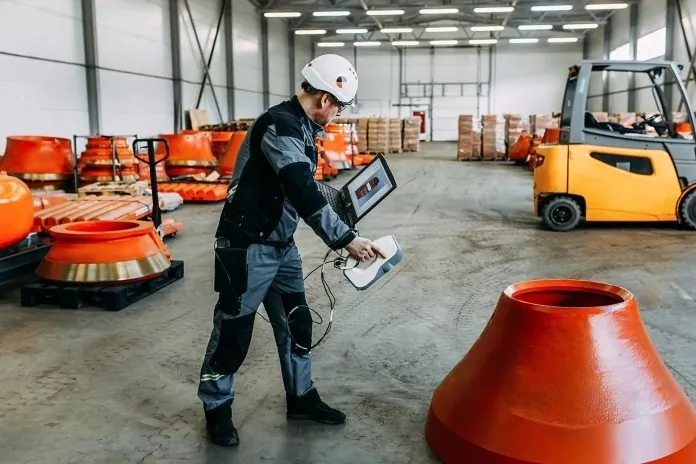
Engenheiro a digitalizar em 3D um manto de britador cónico num armazém de peças
Em resumo

Como se mede o desgaste da câmara do britador com digitalização 3D?

O manto e os côncavos são digitalizados a 0,1 mm durante a inspeção; o desgaste e a geometria da câmara são medidos em todo o lado, e a peça de substituição é verificada contra o CAD.

  • Manto e côncavos mapeadosO desgaste como perfil restante em toda a câmara, não um medidor em alguns pontos.
  • Geometria da câmaraO perfil real da cavidade com que o britador está a trabalhar, para a capacidade e a granulometria do produto.
  • Peças verificadas antes da expediçãoDa digitalização ao relatório de desvio em quatro horas, e em apenas 30 minutos.
  • Abaixo de 0,1 mm por 1000 mmA tolerância que a Element garante em peças de britadores segundo a ISO 9001.

Por que razão o manto errado se descobre na mina

A câmara de um britador é um par de superfícies de desgaste cuja relação decide tudo o que a máquina faz. A inspeção é visual e com medidor pelo topo do britador numa janela curta: o manto parece desgastado aqui, os côncavos têm um ressalto ali, a abertura de posição fechada é verificada com chumbo ou um medidor. O perfil da câmara com que o britador está realmente a trabalhar — por oposição àquele com que foi projetado — não é medido, e as peças de substituição são encomendadas com base no projeto.

As peças são muito grandes, fundidas e maquinadas para assentar numa cabeça e num bojo que também se desgastaram. Um manto que não assenta corretamente descobre-se quando é montado na mina, e a consequência é exatamente o que a Element, que fabrica peças de reposição para britadores, descreveu: devolver um componente muito grande. O custo é o frete, a paragem e o britador a trabalhar com uma câmara desgastada até à tentativa seguinte.

A digitalização mede as duas pontas do problema. O Artec Leo regista a câmara — manto, côncavos e faces de assentamento — a 0,1 mm durante a janela de inspeção, portátil e sem fios; contra o perfil da peça nova no Artec Studio, o desgaste é um mapa colorido em toda a câmara e a geometria atual é um perfil medido. No fabricante, o manto acabado é digitalizado e comparado com o CAD antes de ser expedido: a Element vai da digitalização ao relatório de desvio em menos de quatro horas, em apenas 30 minutos em alguns trabalhos, garantindo menos de 0,1 mm por 1000 mm de diâmetro segundo a ISO 9001.

Da inspeção a uma peça que assenta

A medição no britador e a medição na oficina fecham o ciclo.

  1. 1. Digitalizar a câmaraO Leo pelo topo do britador durante a inspeção: manto, côncavos e faces de assentamento a 0,1 mm.
  2. 2. Mapear o desgasteA câmara contra o perfil da peça nova no Artec Studio: material restante no manto e nos côncavos.
  3. 3. Perfilar a câmaraA geometria real da cavidade e a abertura de posição fechada como secções medidas, para o engenheiro de processo.
  4. 4. Especificar a peça de substituiçãoA geometria de assentamento tal como está, para o fabricante; a peça feita para assentar na cabeça e no bojo desgastados.
  5. 5. Verificar antes de expedirA peça acabada digitalizada e comparada com o CAD — quatro horas até ao relatório de desvio — antes de sair da oficina.

Que scanner para este trabalho

A câmara é escura, confinada e feita de aço desgastado, e as peças são verificadas à décima de milímetro: o scanner portátil, nas duas pontas.

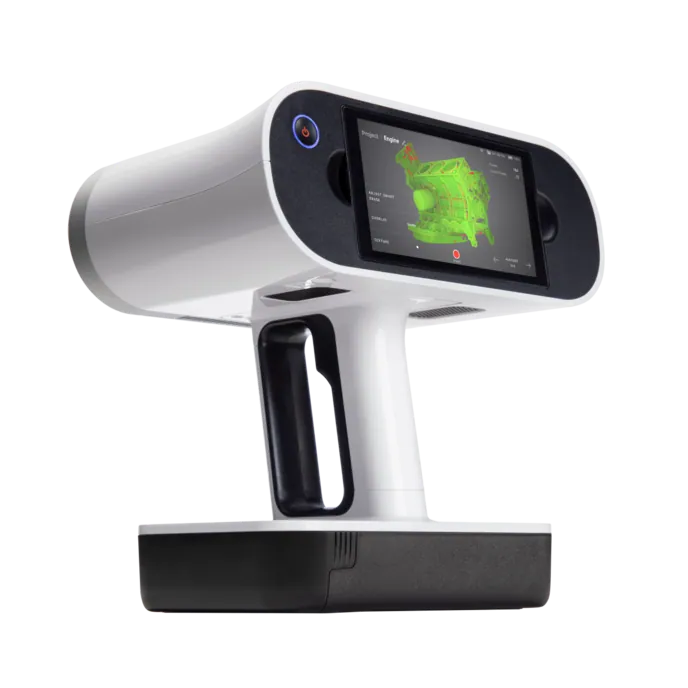
Scanner 3D portátil sem fios Artec Leo

Artec Leo

Ideal para
Manto, côncavos e faces de assentamento no britador; a peça acabada na oficina
Tipo
Luz estruturada portátil sem fios, tudo-em-um
Precisão do ponto 3D, até
0,1 mm
Resolução 3D, até
0,2 mm
Velocidade de captura
Até 35.000.000 pontos/s em modo HD
Distância de trabalho
0,35–1,2 m

O Leo regista aço fundido desgastado a 0,1 mm com 35 milhões de pontos por segundo em modo HD, portátil e sem fios, pelo topo de um britador ou à volta de um manto numa palete. É o scanner do fluxo de trabalho da Element — captura com luz estruturada portátil de peças acabadas e desgastadas, comparadas com o CAD no Artec Studio e no Geomagic for SOLIDWORKS.

Scanner laser de longo alcance Artec Ray II

Artec Ray II

Ideal para
O britador completo e a sua câmara vistos de cima, a 1,9 mm, para o as-built da instalação
Tipo
Laser estacionário de longo alcance, montado em tripé
Precisão, até
1,9 mm a 10 m, 2,9 mm a 20 m, 5,3 mm a 40 m
Ruído de medição
0,4 mm a 10 m
Alcance
0,5–130 m
Tempo de digitalização
1 min 42 s a 3 mm, 10 m, sem textura
Campo de visão
360° × 300°

Do topo do britador, o Ray II num tripé regista a câmara, a aranha e a estrutura envolvente a 1,9 mm a 10 m numa única estação de menos de dois minutos — toda a geometria da cavidade e o as-built do britador para o modelo da instalação. O detalhe do Leo do manto e dos côncavos regista-se nele.

Feito em peças reais de britadores

Engenheiro a digitalizar em 3D um manto de britador cónico num armazém de peças
Peças de reposição para mineração, Finlândia

A Element verifica peças de britadores antes de as enviar para a mina

Desafio:
A Element fabrica peças de reposição para mineração e construção, onde um manto de britador cónico que não assenta corretamente significa devolver um componente muito grande.
Resultado:
Da digitalização à comparação em menos de quatro horas, e em apenas 30 minutos em alguns trabalhos, com tolerâncias abaixo de 0,1 mm por 1000 mm de diâmetro segundo a ISO 9001.
da digitalização ao relatório de desvio4 horas
Ler o estudo de caso

«Usar a digitalização 3D da Artec no controlo de qualidade permite garantir ao cliente uma elevada qualidade dos produtos entregues e minimizar os custos logísticos em que se incorreria ao devolver equipamento de grandes dimensões.»

Alexander ShestakovEspecialista em digitalização 3D, estudo de caso da Element

Veja uma câmara de britador mapeada quanto ao desgaste a 0,1 mm e um manto de substituição verificado contra o CAD antes de ser expedido — marque uma demo para as suas equipas de britagem e de oficina.

Marcar uma demo

Perguntas que os engenheiros de britagem fazem

Quanta paragem do britador exige a digitalização da câmara?

Minutos de captura dentro da janela de inspeção que já existe. O Leo regista a câmara pelo topo, tal como o inspetor a observaria; a comparação e o perfil são produzidos depois.

Que relação tem a abertura de posição fechada com a digitalização?

A digitalização dá a geometria da câmara — os perfis do manto e dos côncavos nas suas posições reais — pelo que a abertura e todo o perfil da cavidade são secções medidas e não uma leitura com chumbo num único ponto.

Que tolerância garante a verificação da peça?

A Element garante menos de 0,1 mm por 1000 mm de diâmetro segundo a ISO 9001, com relatório de desvio em menos de quatro horas e em apenas 30 minutos em alguns trabalhos.

As faces de assentamento podem ser digitalizadas no lugar?

Sim. Com o manto retirado, o Leo regista as faces de assentamento da cabeça e do bojo a 0,1 mm, pelo que a peça de substituição pode ser especificada contra os assentos desgastados e não contra os de projeto — que é o que evita a devolução.

Engenheiro a digitalizar em 3D um manto de britador cónico num armazém de peças

Fale-nos dos britadores que mantém

Descreva os britadores, as peças de desgaste e como se avalia hoje o estado da câmara. Um especialista em mineração responderá com a forma como a câmara seria digitalizada e como as peças seriam verificadas antes da expedição.