
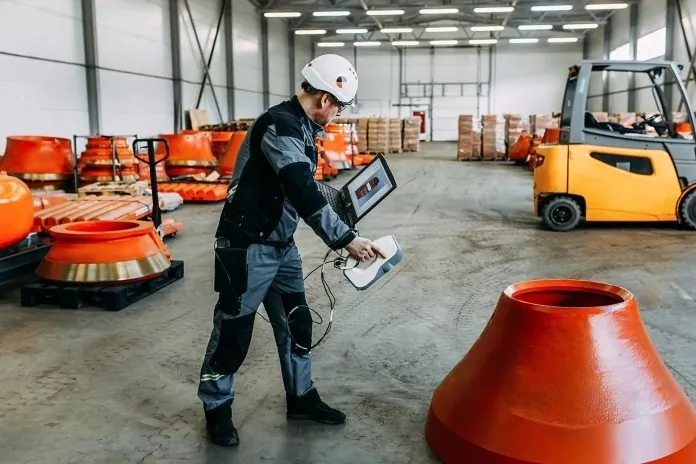
鉱山用補修部品、フィンランド
Elementは鉱山への出荷前にクラッシャー部品を検証
課題:
Elementは鉱業と建設向けの補修部品を製造しており、コーンクラッシャーのマントルが正しく座らなければ、非常に大きな部品を送り返すことになります。
結果:
スキャンから比較まで4時間以内、案件によっては30分程度で完了し、直径1000 mmあたり0.1 mm未満の公差をISO 9001に沿って保ちます。
スキャンから偏差レポートまで4時間
事例を読むコーンクラッシャーの処理量と製品粒度は、稼働するごとに摩耗する破砕室の形状で決まります。マントルとコンケーブは上部から目視とゲージで点検され、着座しない交換用マントルは、非常に大きな部品を送り返すことを意味します。
0.1 mmでスキャンすれば、破砕室は計測されたプロファイル(マントルとコンケーブ全体の摩耗、形状としての出口隙間)になり、新しい部品は工場を出る前にCADと照合して検証されます。Elementはこの方法で行っています。
点検中にマントルとコンケーブを0.1 mmでスキャン。摩耗と破砕室形状をあらゆる箇所で計測し、交換部品をCADと照合して検証します。
 マントルとコンケーブをマッピング数点でのゲージ計測ではなく、破砕室全体の残存プロファイルとしての摩耗。
 破砕室の形状処理量と製品粒度のために、破砕機が実際に稼働している破砕室のプロファイルを。
 出荷前に検証された部品スキャンから偏差レポートまで4時間、最短で30分。
 1000 mmあたり0.1 mm未満ElementがISO 9001のもとで破砕機部品に維持している公差。
破砕室は一対の摩耗面であり、その関係が機械の働きのすべてを決めます。点検は短い作業枠の中で破砕機の上部から目視とゲージで行われます。マントルはここが摩耗しているようだ、コンケーブにはあそこに段差がある、出口隙間は鉛やゲージで確認する。破砕機が実際に稼働している破砕室のプロファイル(設計時のものとは異なる)は計測されず、交換部品は設計に基づいて発注されます。
部品は非常に大きな鋳造品で、それ自体が摩耗したヘッドとボウルに着座するよう機械加工されています。正しく着座しないマントルは鉱山で取り付けるときに発覚し、その結果はまさに破砕機の補修部品を製造するElementが語ったとおり、非常に大きな部品を送り返すことです。コストは輸送費、停止時間、そして次の試みまで摩耗した破砕室で稼働し続ける破砕機です。
スキャンは問題の両端を計測します。Artec Leoが点検の作業枠内に破砕室(マントル、コンケーブ、着座面)を0.1 mmで、ハンドヘルドかつワイヤレスで記録します。Artec Studioで新品部品のプロファイルと比較すれば、摩耗は破砕室全体の色分けされたマップに、現在の形状は計測されたプロファイルになります。メーカーでは、完成したマントルを出荷前にスキャンしてCADと比較します。Elementはスキャンから偏差レポートまで4時間以内、案件によっては最短30分で行い、ISO 9001のもとで直径1000 mmあたり0.1 mm未満を維持しています。
破砕機での計測と工場での計測が、ループを閉じます。
 1. 破砕室をスキャン点検中に破砕機の上部からLeoで:マントル、コンケーブ、着座面を0.1 mmで。2. 摩耗をマッピングArtec Studioで破砕室を新品部品のプロファイルと比較:マントルとコンケーブ全体の残存材料。3. 破砕室をプロファイリングプロセス技術者のために、実際の破砕室形状と出口隙間(CSS)を計測断面として。
 4. 交換部品を仕様化ありのままの着座形状をメーカーへ。摩耗したヘッドとボウルに着座するように部品を製作。5. 出荷前に検証完成部品を工場を出る前にスキャンしてCADと比較。偏差レポートまで4時間。
破砕室は暗く、狭く、摩耗した鋼でできており、部品は0.1 mm単位で検証されます。だから両端でハンドヘルドスキャナーです。
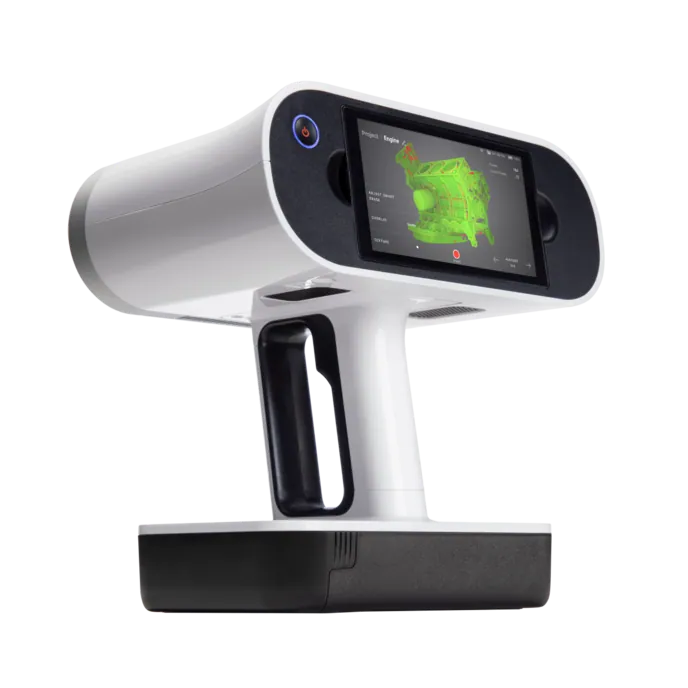
Leoが摩耗した鋳鋼をHD Modeで毎秒3,500万点、0.1 mmで、ハンドヘルドかつワイヤレスで、破砕機の上部から、あるいはパレット上のマントルの周りで記録します。Elementのワークフローで使われているスキャナーです。完成部品と摩耗部品をハンドヘルドの構造化光で取得し、Artec StudioとGeomagic for SOLIDWORKSでCADと比較します。

破砕機の上部から、三脚上のRay IIが破砕室、スパイダー、周囲の構造物を10 mで1.9 mmで、2分以内の1標定で記録します。プラントモデルのための破砕室全体の形状と破砕機の現況です。Leoによるマントルとコンケーブの細部がそこに位置合わせされます。
「品質管理にArtec 3Dのスキャンを使うことで、納入製品の高い品質をお客様に保証できるうえ、大型機器を返送する際に生じるはずだった物流費も最小化できます。」
破砕室の摩耗を0.1 mmでマッピングし、交換用マントルを出荷前にCADと照合して検証する様子をご覧ください。破砕プラント・工場チーム向けのデモをご予約ください。
デモを予約するすでにある点検の作業枠内で、取得は数分です。Leoが点検員が見るのと同じように上部から破砕室を記録し、比較とプロファイルは後から作成されます。
スキャンで破砕室の形状(実際の位置にあるマントルとコンケーブのプロファイル)が得られるため、出口隙間と破砕室全体のプロファイルは、1点での鉛片による読み値ではなく計測断面になります。
ElementはISO 9001のもとで直径1000 mmあたり0.1 mm未満を維持し、スキャンから偏差レポートまで4時間以内、案件によっては最短30分です。
はい。マントルを外した状態で、Leoがヘッドとボウルの着座面を0.1 mmで記録するため、交換部品を設計上の着座面ではなく摩耗した着座面に合わせて仕様化できます。それが送り返しを防ぎます。
破砕機、摩耗部品、そして現在の破砕室の状態の判断方法をお知らせください。鉱業のスペシャリストが、破砕室をどうスキャンするか、部品を出荷前にどう検証するかをお返しします。