
Hoe nauwkeurig is 3D-laserscannen voor mijnbouw?
Nauwkeurigheid is de eerste vraag en het meest verkeerd gelezen antwoord. De nauwkeurigheid van een scanner is een afstandsfout op een opgegeven afstand, onder opgegeven omstandigheden, en een cijfer zonder afstand is geen cijfer. Hetzelfde instrument is 1,9 mm op 10 m en 5,3 mm op 40 m.
Deze pagina geeft de cijfers voor elke Artec-scanner op de afstanden waarop een mijn werkt, legt uit wat ze beïnvloedt, en zegt wat elke mijnbouwtaak werkelijk nodig heeft — wat vaak minder is dan het brochurecijfer en soms meer.
Hoe nauwkeurig is 3D-laserscannen in een mijn?
Vanaf statief 1,9 mm op 10 m en 5,3 mm op 40 m; in beweging ondergronds ±10 mm met ±5 mm veranderingsdetectie; met de hand 0,1 mm — elk op zijn afstand.
 1,9 mm op 10 mStatiefscanner; 2,9 mm op 20 m, 5,3 mm op 40 m. De afstand hoort bij het getal.
 ±10 mm ondergrondsBewegende SLAM-scanner; ±15 mm bovengronds; ±0,03 % positiedrift.
 0,1 mm met de handHandheld gestructureerd licht op 0,35–1,2 m, voor onderdelen en componenten.
 ±5 mm veranderingTwee scans van hetzelfde oppervlak vergeleken — het cijfer waarop monitoring draait.
Wat het cijfer beïnvloedt, en wat elke taak nodig heeft
Drie dingen bepalen de nauwkeurigheid van een scanner. Afstand: de laserbundel spreidt en de hoekfout projecteert verder, dus de hoeknauwkeurigheid van 18 boogseconden van Artec Ray II is 0,87 mm op 10 m en evenredig meer op 40 m. Positionering: een statiefscanner weet waar hij is; een bewegende scanner berekent het, en de ±0,03 % drift van Artec Jet maakt deel uit van zijn ±10 mm — hersteld bij elk grondslagpunt dat hij passeert. Registratie: een inmeting bestaat uit vele opnamen die op elkaar en op het mijnraster zijn uitgelijnd, en de registratiefout op de naden en de residuen op de grondslag begrenzen alles wat volgt. Een volume over een slechte naad zit ernaast met de naad, hoe nauwkeurig elke scan ook was.
Elke taak heeft een ander cijfer nodig. Afstemming van kamers en galerijen, profiel tegenover ontwerp en voortgangskartering lopen prima op ±10 mm. Monitoring van convergentie, taluds en slijtage loopt op veranderingsdetectie — ±5 mm tussen twee Jet-scans, fijner met Ray II vanuit dezelfde posities — omdat de vergelijking een groot deel van de absolute fout opheft. Een gefactureerde voorraadhoop of een goedgekeurde wand vraagt om de 1,9 mm op 10 m van het statief. Een brekermantel of een bekleding vraagt om 0,1 mm, omdat de vraag is of hij past. Een schachtcentrum of een uitlijning van de ophaalmachine vraagt om één punt dat tot op de millimeter klopt, en dat is werk voor een total station, niet voor een scanner.
De eerlijke manier om een specificatie te lezen is drie vragen stellen: op welke afstand, stilstaand of bewegend, en hoe is de inmeting aan de grondslag gekoppeld. Ray II: 1,9 mm op 10 m, stilstaand, gekoppeld via targets of geometrie. Jet: ±10 mm ondergronds, bewegend, gekoppeld op grondslagpunten met ±0,03 % drift daartussen. Artec Leo: 0,1 mm op 0,35–1,2 m, handheld, geregistreerd op zichzelf of op een CAD-referentie. Elk is genoeg voor zijn taak en niet voor de volgende, en daarom gebruikt een mijn er meer dan één.
Nauwkeurigheid controleren op uw eigen locatie
Een cijfer dat u op bekende referenties heeft gecontroleerd is van u; een brochurecijfer is van de fabrikant.
 1. Kies bekende referentiesGrondslagpunten en een gemeten afstand — een pijlerbreedte, een bankhoogte — vastgelegd met uw total station.
 2. Scan ze zoals u zou werkenVanaf het statief op werkafstand; in beweging langs de gang; met de hand op een eindmaat of een onderdeel.
 3. Registreer en koppelRegistreer in Artec Twins of Studio en koppel aan de grondslag; noteer de registratiefout en de residuen.
 4. Meet de referentiesDe bekende afstanden en coördinaten uit het model tegenover hun ingemeten waarden.
 5. Leg het vastHet resultaat, de afstand, de methode en de datum — de eigen nauwkeurigheidsverklaring van de locatie, herhaald zodra er iets verandert.
Welke scanner voor dit werk
Drie scanners, drie cijfers op drie afstanden — en daar gaat het om.

Artec Ray II
- Ideaal voor
- Het cijfer op landmeetniveau — wanden, voorraadhopen, installaties, machines vanaf statief
- Nauwkeurigheid, tot
- 1,9 mm op 10 m, 2,9 mm op 20 m, 5,3 mm op 40 m
- Hoeknauwkeurigheid
- 18″, gelijk aan 0,87 mm op 10 m
- Meetruis
- 0,4 mm op 10 m
- Bereik
- 0,5–130 m
Ray II is 1,9 mm op 10 m, 2,9 mm op 20 m en 5,3 mm op 40 m, met 18″ hoeknauwkeurigheid en 0,4 mm afstandsruis op 10 m; bereik 0,5–130 m. Omdat hij stilstaat, is zijn nauwkeurigheid die van het instrument, en hij is het referentieoppervlak waarop de rest van een gemengde inmeting wordt geregistreerd.

Artec Jet
- Ideaal voor
- Het cijfer in beweging — galerijen, holtes, wegen, onderweg
- Nauwkeurigheid, tot
- ±10 mm ondergronds, ±15 mm algemeen
- Verandering detecteren
- ±5 mm
- Positiedrift
- ±0,03 %
- Bereik
- 0,5–300 m
Jet is ±10 mm ondergronds en ±15 mm bovengronds, met ±0,03 % positiedrift en ±5 mm veranderingsdetectie tussen scans. Omdat hij beweegt, omvat zijn nauwkeurigheid ook het weten waar hij was, en grondslagpunten herstellen de drift; daartussen houdt SLAM hem vast.
Artec Leo
- Ideaal voor
- Het cijfer voor componenten — onderdelen, bekledingen en montagepunten met de hand
- 3D-puntnauwkeurigheid, tot
- 0,1 mm
- 3D-resolutie, tot
- 0,2 mm
- Werkafstand
- 0,35–1,2 m
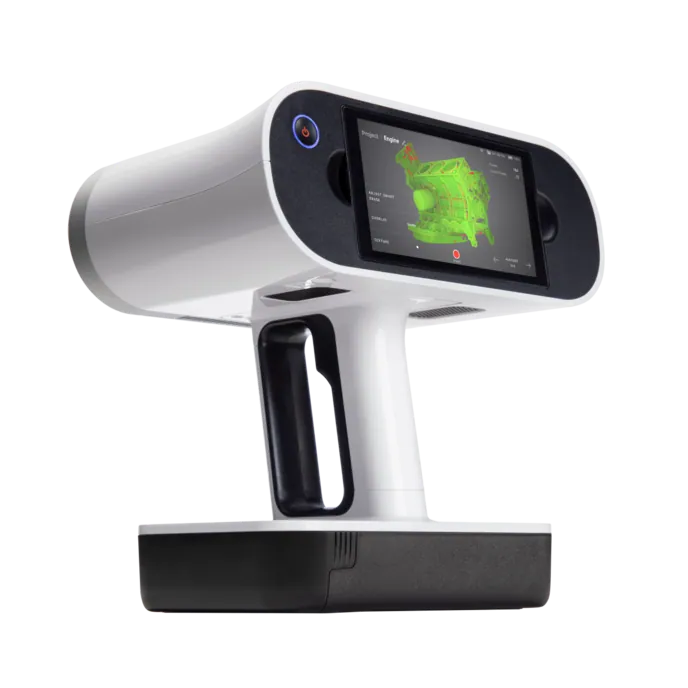
Leo heeft 0,1 mm 3D-puntnauwkeurigheid en 0,2 mm resolutie op een werkafstand van 0,35–1,2 m. De afstand is kort, dus het cijfer is fijn; het is de nauwkeurigheid die bepaalt of een mantel past of een beugel klopt, en Element haalt er minder dan 0,1 mm per 1000 mm mee op brekeronderdelen.
Zie de nauwkeurigheid gecontroleerd op uw eigen grondslagpunten, op uw eigen werkafstanden, en vastgelegd — vraag een demo aan voor uw hoofdlandmeter.
Vraag een demo aanVragen van landmeters
Waarom heeft dezelfde scanner drie cijfers voor nauwkeurigheid?
Omdat nauwkeurigheid een functie van de afstand is. Ray II is 1,9 mm op 10 m, 2,9 mm op 20 m en 5,3 mm op 40 m: de bundel spreidt en de hoekfout projecteert verder naarmate de afstand toeneemt. Eén cijfer zonder afstand is geen specificatie.
Is ±10 mm in beweging goed genoeg?
Voor afstemming van kamers en galerijen, profiel tegenover ontwerp, voortgang en veranderingsdetectie op ±5 mm wel. Voor een gefactureerd voorraadhoopvolume of een goedgekeurde wand gebruikt u de 1,9 mm op 10 m van de statiefscanner. De twee registreren in één model.
Hoe beïnvloedt registratie de nauwkeurigheid?
Ze begrenst haar. Elke scan is nauwkeurig tot zijn cijfer; de inmeting is nauwkeurig tot de registratiefout op de naden en de residuen op de grondslag. Die getallen worden in Artec Twins vastgelegd en horen met de dataset mee te reizen.
Kunnen we de nauwkeurigheid zelf valideren?
Ja, en dat zou u ook moeten doen: scan uw eigen grondslagpunten en een bekende afstand op werkafstand, koppel aan de grondslag en vergelijk. De stappen staan op deze pagina; het resultaat is de eigen nauwkeurigheidsverklaring van de locatie.
Verwante toepassingen

Vertel ons welke nauwkeurigheid uw werk echt nodig heeft
Beschrijf de taken, de afstanden waarop u werkt en de cijfers die u moet verdedigen. Een mijnbouwspecialist komt terug met welke scanner aan elk voldoet en hoe u dat op uw grondslag controleert.