
Quelle précision pour le scan laser 3D en mine ?
La précision est la première question et la réponse la plus mal lue. La précision d'un scanner est une erreur de distance à une portée donnée, dans des conditions données, et un chiffre cité sans la distance n'est pas un chiffre. Le même instrument est à 1,9 mm à 10 m et 5,3 mm à 40 m.
Cette page donne les chiffres de chaque scanner Artec aux distances auxquelles une mine travaille, explique ce qui les fait varier, et dit ce dont chaque travail minier a réellement besoin — souvent moins que le chiffre de la brochure, parfois plus.
Quelle est la précision du scan laser 3D dans une mine ?
Depuis un trépied, 1,9 mm à 10 m et 5,3 mm à 40 m ; en mouvement sous terre, ±10 mm avec détection de changement à ±5 mm ; à la main, 0,1 mm — chacun à sa distance.
 1,9 mm à 10 mScanner sur trépied ; 2,9 mm à 20 m, 5,3 mm à 40 m. La distance fait partie du chiffre.
 ±10 mm sous terreScanner SLAM mobile ; ±15 mm en surface ; ±0,03 % de dérive de position.
 0,1 mm à la mainLumière structurée portable à 0,35–1,2 m, pour les pièces et composants.
 Changement à ±5 mmDeux scans de la même surface comparés — le chiffre sur lequel repose la surveillance.
Ce qui fait varier le chiffre, et ce dont chaque travail a besoin
Trois choses fixent la précision d'un scanner. La distance : le faisceau laser s'élargit et l'erreur angulaire se projette plus loin, donc la précision angulaire de 18 secondes d'arc d'Artec Ray II vaut 0,87 mm à 10 m et proportionnellement plus à 40 m. Le positionnement : un scanner sur trépied sait où il est ; un scanner en mouvement le calcule, et la dérive de ±0,03 % d'Artec Jet fait partie de ses ±10 mm — remise à zéro à chaque point de contrôle traversé. Le recalage : un relevé est un ensemble de captures alignées entre elles et sur les coordonnées mine, et l'erreur de recalage aux jonctions et les résidus au contrôle bornent tout ce qui suit. Un volume calculé à travers une mauvaise jonction est faux de cette jonction, quelle que soit la précision de chaque scan.
Chaque travail exige un chiffre différent. La réconciliation des chantiers et galeries, le profil contre le projet et la cartographie de l'avancement se contentent largement de ±10 mm. La surveillance de la convergence, des talus et de l'usure repose sur la détection de changement — ±5 mm entre deux scans Jet, plus fin avec Ray II depuis les mêmes positions — parce que la comparaison annule une grande part de l'erreur absolue. Un stock facturé ou une paroi validée veut le 1,9 mm à 10 m du trépied. Un manteau de concasseur ou un blindage veut 0,1 mm, parce que la question est de savoir s'il s'ajuste. Un centre de puits ou un alignement de machine d'extraction veut un point unique juste au millimètre, ce qui est le travail d'une station totale, pas d'un scanner.
La façon honnête de lire une spécification est de poser trois questions : à quelle distance, immobile ou en mouvement, et comment le relevé a été rattaché au contrôle. Ray II : 1,9 mm à 10 m, immobile, rattaché par cibles ou géométrie. Jet : ±10 mm sous terre, en mouvement, rattaché aux points de contrôle avec ±0,03 % de dérive entre eux. Artec Leo : 0,1 mm à 0,35–1,2 m, à la main, recalé sur lui-même ou sur un référentiel CAD. Chacun suffit à son travail et pas à celui du suivant, et c'est pourquoi une mine en utilise plus d'un.
Comment vérifier la précision sur votre propre site
Un chiffre que vous avez vérifié sur des références connues est le vôtre ; un chiffre de brochure est celui du fabricant.
 1. Choisir des références connuesDes points de contrôle topographique et une distance mesurée — largeur de pilier, hauteur de gradin — établis par votre station totale.
 2. Scannez-les comme vous travailleriezDepuis le trépied à distance de travail ; en mouvement le long de la galerie ; à la main sur une cale étalon ou une pièce.
 3. Recaler et rattacherRecalez dans Artec Twins ou Studio et rattachez au contrôle ; consignez l'erreur de recalage et les résidus.
 4. Mesurer les référencesLes distances et coordonnées connues lues sur le modèle, contre leurs valeurs relevées.
 5. Consignez-leLe résultat, la distance, la méthode et la date — la déclaration de précision propre au site, répétée dès que quelque chose change.
Quel scanner pour ce travail
Trois scanners, trois chiffres de précision à trois distances — c'est justement le point.

Artec Ray II
- Idéal pour
- Le chiffre de qualité topographique — parois, stocks, usine, machines depuis un trépied
- Précision, jusqu'à
- 1,9 mm à 10 m, 2,9 mm à 20 m, 5,3 mm à 40 m
- Précision angulaire
- 18″, soit 0,87 mm à 10 m
- Bruit de mesure
- 0,4 mm à 10 m
- Portée
- 0,5–130 m
Ray II est à 1,9 mm à 10 m, 2,9 mm à 20 m et 5,3 mm à 40 m, avec 18″ de précision angulaire et 0,4 mm de bruit de mesure à 10 m ; portée 0,5–130 m. Parce qu'il est immobile, sa précision est celle de l'instrument, et c'est la surface de référence sur laquelle le reste d'un relevé mixte se recale.

Artec Jet
- Idéal pour
- Le chiffre en mouvement — galeries, vides, pistes, en déplacement
- Précision, jusqu'à
- ±10 mm sous terre, ±15 mm en général
- Détection de changement
- ±5 mm
- Dérive de position
- ±0,03 %
- Portée
- 0,5–300 m
Jet est à ±10 mm sous terre et ±15 mm en surface, avec ±0,03 % de dérive de position et une détection de changement à ±5 mm entre scans. Parce qu'il se déplace, sa précision inclut le fait de savoir où il était, et les points de contrôle remettent la dérive à zéro ; entre eux, le SLAM la tient.
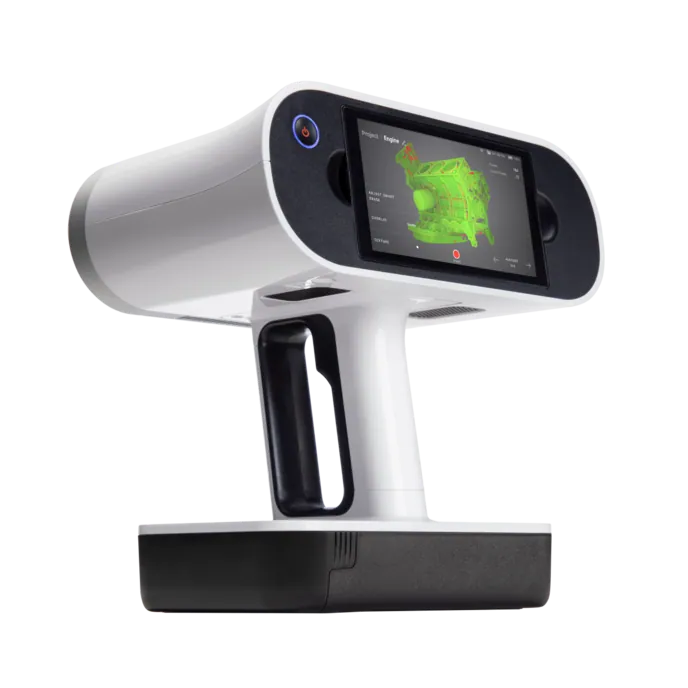
Artec Leo
- Idéal pour
- Le chiffre du composant — pièces, blindages et points de fixation à la main
- Précision du point 3D, jusqu'à
- 0,1 mm
- Résolution 3D, jusqu'à
- 0,2 mm
- Distance de travail
- 0,35–1,2 m
Leo offre 0,1 mm de précision de point 3D et 0,2 mm de résolution à une distance de travail de 0,35–1,2 m. La distance est courte, donc le chiffre est fin ; c'est la précision qui décide si un manteau s'ajuste ou si un support se monte, et Element tient moins de 0,1 mm par 1000 mm sur des pièces de concasseur avec lui.
Voyez la précision vérifiée sur vos propres points de contrôle, à vos propres distances de travail, et consignée — demandez une démo pour votre responsable topographie.
Demander une démoLes questions que posent les topographes
Pourquoi le même scanner a-t-il trois chiffres de précision ?
Parce que la précision est fonction de la distance. Ray II est à 1,9 mm à 10 m, 2,9 mm à 20 m et 5,3 mm à 40 m : le faisceau s'élargit et l'erreur angulaire se projette plus loin avec la distance. Un chiffre unique sans distance n'est pas une spécification.
±10 mm en mouvement, est-ce suffisant ?
Pour la réconciliation des chantiers et galeries, le profil contre le projet, l'avancement et la détection de changement à ±5 mm, oui. Pour un volume de stock facturé ou une paroi validée, utilisez le 1,9 mm à 10 m du scanner sur trépied. Les deux se recalent en un seul modèle.
Comment le recalage influe-t-il sur la précision ?
Il la borne. Chaque scan est précis à son chiffre ; le relevé est précis à l'erreur de recalage aux jonctions et aux résidus au contrôle. Ces nombres sont consignés dans Artec Twins et devraient accompagner le jeu de données.
Pouvons-nous valider la précision nous-mêmes ?
Oui, et vous devriez : scannez vos propres points de contrôle et une distance connue à distance de travail, rattachez au contrôle, et comparez. Les étapes sont sur cette page ; le résultat est la déclaration de précision propre au site.
Applications associées

Dites-nous quelle précision vos travaux exigent réellement
Décrivez les travaux, les distances auxquelles vous travaillez et les chiffres que vous devez défendre. Un spécialiste minier vous indiquera quel scanner répond à chacun et comment le vérifier sur votre contrôle.