
Wie genau ist 3D-Laserscanning im Bergbau?
Genauigkeit ist die erste Frage und die am häufigsten missverstandene Antwort. Die Genauigkeit eines Scanners ist ein Distanzfehler bei einer angegebenen Entfernung unter angegebenen Bedingungen, und eine Zahl ohne Entfernung ist keine Zahl. Dasselbe Instrument liegt bei 1,9 mm bei 10 m und 5,3 mm bei 40 m.
Diese Seite nennt die Zahlen jedes Artec Scanners bei den Entfernungen, bei denen ein Bergwerk arbeitet, erklärt, was sie bewegt, und sagt, was jede Aufgabe im Bergbau wirklich braucht — oft weniger als die Prospektzahl, manchmal mehr.
Wie genau ist 3D-Laserscanning in einem Bergwerk?
Vom Stativ 1,9 mm bei 10 m und 5,3 mm bei 40 m; in Bewegung unter Tage ±10 mm mit ±5 mm Änderungserkennung; von Hand 0,1 mm — jeweils bei seiner Entfernung.
 1,9 mm bei 10 mStativ-Scanner; 2,9 mm bei 20 m, 5,3 mm bei 40 m. Die Entfernung ist Teil der Zahl.
 ±10 mm unter TageBewegter SLAM-Scanner; ±15 mm über Tage; ±0,03 % Positionsdrift.
 0,1 mm von HandHandgeführtes Streifenlicht bei 0,35–1,2 m, für Teile und Bauteile.
 ±5 mm ÄnderungZwei Scans derselben Oberfläche verglichen — die Zahl, auf der Überwachung läuft.
Was die Zahl bewegt, und was jede Aufgabe braucht
Drei Dinge bestimmen die Genauigkeit eines Scanners. Entfernung: Der Laserstrahl weitet sich auf, und der Winkelfehler wirkt sich weiter aus, sodass die Winkelgenauigkeit von 18 Bogensekunden des Artec Ray II bei 10 m 0,87 mm ergibt und bei 40 m entsprechend mehr. Positionierung: Ein Stativ-Scanner weiß, wo er ist; ein bewegter Scanner berechnet es, und die ±0,03 % Drift des Artec Jet sind Teil seiner ±10 mm — zurückgesetzt an jedem Festpunkt, den er passiert. Registrierung: Eine Vermessung besteht aus vielen Erfassungen, die aufeinander und auf das Grubennetz ausgerichtet werden, und der Registrierungsfehler an den Nahtstellen und die Restklaffen an den Festpunkten begrenzen alles, was danach kommt. Ein Volumen über eine schlechte Nahtstelle ist um die Nahtstelle falsch, so genau jeder einzelne Scan auch war.
Jede Aufgabe braucht eine andere Zahl. Die Abstimmung von Abbaukammern und Strecken, das Profil gegen die Planung und die Fortschrittskartierung laufen bequem mit ±10 mm. Konvergenz-, Hang- und Verschleißüberwachung laufen über Änderungserkennung — ±5 mm zwischen zwei Jet-Scans, feiner mit Ray II von denselben Positionen — weil der Vergleich einen Großteil des absoluten Fehlers aufhebt. Eine abgerechnete Halde oder eine abgenommene Wand will die 1,9 mm bei 10 m des Stativs. Ein Brechermantel oder eine Panzerung will 0,1 mm, weil die Frage ist, ob sie sitzt. Eine Schachtmitte oder eine Fördermaschinen-Ausrichtung will einen einzelnen Punkt auf den Millimeter genau, und das ist die Aufgabe eines Tachymeters, nicht eines Scanners.
Eine Spezifikation liest man ehrlich mit drei Fragen: bei welcher Entfernung, stehend oder in Bewegung, und wie wurde die Vermessung an Festpunkte angebunden. Ray II: 1,9 mm bei 10 m, stehend, über Zielmarken oder Geometrie angebunden. Jet: ±10 mm unter Tage, in Bewegung, an Festpunkten angebunden mit ±0,03 % Drift dazwischen. Artec Leo: 0,1 mm bei 0,35–1,2 m, handgeführt, auf sich selbst oder ein CAD-Bezugssystem registriert. Jeder reicht für seine Aufgabe und nicht für die nächste, weshalb ein Bergwerk mehr als einen betreibt.
So prüfen Sie die Genauigkeit am eigenen Standort
Eine Zahl, die Sie an bekannten Referenzen geprüft haben, gehört Ihnen; eine Prospektzahl gehört dem Hersteller.
 1. Bekannte Referenzen wählenFestpunkte und eine gemessene Strecke — eine Pfeilerbreite, eine Sohlenhöhe — mit Ihrem Tachymeter bestimmt.
 2. Wie im Arbeitsalltag scannenVom Stativ bei Arbeitsabstand; in Bewegung entlang der Strecke; von Hand an einem Endmaß oder einem Teil.
 3. Registrieren und anbindenIn Artec Twins oder Studio registrieren und an Festpunkte anbinden; Registrierungsfehler und Restklaffen festhalten.
 4. Die Referenzen messenDie bekannten Strecken und Koordinaten aus dem Modell abgelesen gegen ihre vermessenen Werte.
 5. Schriftlich festhaltenErgebnis, Entfernung, Methode und Datum — die Genauigkeitsaussage des Standorts selbst, wiederholt, sobald sich etwas ändert.
Welcher Scanner für diese Arbeit
Drei Scanner, drei Genauigkeiten bei drei Entfernungen — genau darum geht es.

Artec Ray II
- Am besten für
- Die Zahl in Vermessungsgüte — Wände, Halden, Anlagen, Maschinen vom Stativ
- Genauigkeit, bis zu
- 1,9 mm bei 10 m, 2,9 mm bei 20 m, 5,3 mm bei 40 m
- Winkelgenauigkeit
- 18″, entspricht 0,87 mm bei 10 m
- Entfernungsrauschen
- 0,4 mm bei 10 m
- Reichweite
- 0,5–130 m
Ray II liegt bei 1,9 mm bei 10 m, 2,9 mm bei 20 m und 5,3 mm bei 40 m, mit 18″ Winkelgenauigkeit und 0,4 mm Entfernungsrauschen bei 10 m; Reichweite 0,5–130 m. Weil er stillsteht, ist seine Genauigkeit die des Instruments, und er ist die Referenzfläche, auf die der Rest einer gemischten Vermessung registriert wird.

Artec Jet
- Am besten für
- Die bewegte Zahl — Strecken, Hohlräume, Straßen, in Bewegung
- Genauigkeit, bis zu
- ±10 mm unter Tage, ±15 mm allgemein
- Änderungserkennung
- ±5 mm
- Positionsdrift
- ±0,03 %
- Reichweite
- 0,5–300 m
Jet liegt bei ±10 mm unter Tage und ±15 mm über Tage, mit ±0,03 % Positionsdrift und ±5 mm Änderungserkennung zwischen Scans. Weil er sich bewegt, gehört zu seiner Genauigkeit auch das Wissen, wo er war; Festpunkte setzen die Drift zurück, dazwischen hält SLAM sie.
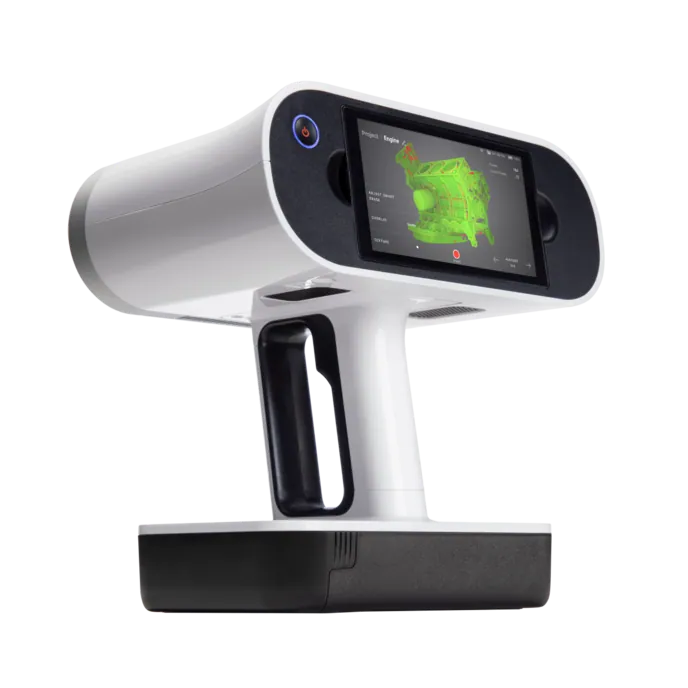
Artec Leo
- Am besten für
- Die Bauteil-Zahl — Teile, Panzerungen und Montagepunkte von Hand
- 3D-Punktgenauigkeit, bis zu
- 0,1 mm
- 3D-Auflösung, bis zu
- 0,2 mm
- Arbeitsabstand
- 0,35–1,2 m
Leo liegt bei 0,1 mm 3D-Punktgenauigkeit und 0,2 mm Auflösung bei einem Arbeitsabstand von 0,35–1,2 m. Die Entfernung ist kurz, also ist die Zahl fein; es ist die Genauigkeit, die entscheidet, ob ein Mantel sitzt oder eine Halterung passt, und Element hält damit unter 0,1 mm je 1000 mm an Brecherteilen.
Sehen Sie die Genauigkeit an Ihren eigenen Festpunkten, bei Ihren eigenen Arbeitsabstanden geprüft und schriftlich festgehalten — buchen Sie eine Demo für Ihren Markscheider.
Demo buchenFragen, die Vermesser stellen
Warum nennt derselbe Scanner drei Genauigkeiten?
Weil Genauigkeit eine Funktion der Entfernung ist. Ray II liegt bei 1,9 mm bei 10 m, 2,9 mm bei 20 m und 5,3 mm bei 40 m: Der Strahl weitet sich auf, und der Winkelfehler wirkt sich mit der Entfernung stärker aus. Eine einzelne Zahl ohne Entfernung ist keine Spezifikation.
Reichen ±10 mm in Bewegung?
Für die Abstimmung von Abbaukammern und Strecken, das Profil gegen die Planung, Fortschritt und Änderungserkennung bei ±5 mm: ja. Für ein abgerechnetes Haldenvolumen oder eine abgenommene Wand nehmen Sie die 1,9 mm bei 10 m des Stativ-Scanners. Beide registrieren sich zu einem Modell.
Wie wirkt sich die Registrierung auf die Genauigkeit aus?
Sie begrenzt sie. Jeder Scan ist so genau wie seine Zahl; die Vermessung ist so genau wie der Registrierungsfehler an den Nahtstellen und die Restklaffen an den Festpunkten. Diese Zahlen werden in Artec Twins festgehalten und sollten den Datensatz begleiten.
Können wir die Genauigkeit selbst prüfen?
Ja, und das sollten Sie: Scannen Sie Ihre eigenen Festpunkte und eine bekannte Strecke bei Arbeitsabstand, binden Sie an die Festpunkte an und vergleichen Sie. Die Schritte stehen auf dieser Seite; das Ergebnis ist die Genauigkeitsaussage des Standorts selbst.
Verwandte Anwendungen

Sagen Sie uns, welche Genauigkeit Ihre Aufgaben wirklich brauchen
Beschreiben Sie die Aufgaben, die Entfernungen, bei denen Sie arbeiten, und die Zahlen, die Sie vertreten müssen. Ein Bergbau-Spezialist meldet sich mit einer Einschätzung, welcher Scanner welche erfüllt und wie Sie das an Ihren Festpunkten prüfen.