
Quanto è precisa la scansione laser 3D in miniera?
La precisione è la prima domanda e la risposta più fraintesa. La precisione di uno scanner è un errore di distanza a una distanza dichiarata, in condizioni dichiarate, e un valore citato senza la distanza non è un valore. Lo stesso strumento è a 1,9 mm a 10 m e 5,3 mm a 40 m.
Questa pagina riporta i numeri di ogni scanner Artec alle distanze a cui lavora una miniera, spiega cosa li sposta e dice cosa serve davvero a ogni lavoro minerario — spesso meno del valore da brochure, a volte di più.
Quanto è precisa la scansione laser 3D in miniera?
Da treppiede, 1,9 mm a 10 m e 5,3 mm a 40 m; in movimento sottoterra, ±10 mm con rilevamento delle variazioni a ±5 mm; a mano, 0,1 mm — ciascuno alla propria distanza.
 1,9 mm a 10 mScanner su treppiede; 2,9 mm a 20 m, 5,3 mm a 40 m. La distanza fa parte del numero.
 ±10 mm sottoterraScanner SLAM in movimento; ±15 mm in superficie; ±0,03 % di deriva di posizione.
 0,1 mm a manoLuce strutturata portatile a 0,35–1,2 m, per pezzi e componenti.
 Variazione ±5 mmDue scansioni della stessa superficie a confronto — il valore su cui si basa il monitoraggio.
Cosa sposta il valore, e cosa serve a ogni lavoro
Tre cose determinano la precisione di uno scanner. La distanza: il fascio laser si allarga e l'errore angolare si proietta più lontano, così i 18 secondi d'arco di precisione angolare di Artec Ray II sono 0,87 mm a 10 m e proporzionalmente di più a 40 m. Il posizionamento: uno scanner su treppiede sa dove si trova; uno scanner in movimento lo calcola, e la deriva di ±0,03 % di Artec Jet fa parte dei suoi ±10 mm — azzerata a ogni punto di controllo che passa. La registrazione: un rilievo è fatto di molte acquisizioni allineate tra loro e alla griglia di miniera, e l'errore di registrazione alle giunzioni e i residui sul controllo delimitano tutto ciò che viene dopo. Un volume che attraversa una giunzione sbagliata è sbagliato della giunzione, per quanto precisa fosse ogni scansione.
A ogni lavoro serve un valore diverso. La riconciliazione di camere e gallerie, il profilo rispetto al progetto e la mappatura dell'avanzamento funzionano tranquillamente con ±10 mm. Il monitoraggio di convergenza, versanti e usura si basa sul rilevamento delle variazioni — ±5 mm tra due scansioni del Jet, più fine con il Ray II dalle stesse posizioni — perché il confronto annulla gran parte dell'errore assoluto. Uno stockpile fatturato o una parete approvata vogliono 1,9 mm a 10 m del treppiede. Un mantello di frantoio o un rivestimento vogliono 0,1 mm, perché la domanda è se si assesta. Il centro di un pozzo o l'allineamento di un argano vogliono un singolo punto corretto al millimetro, che è compito di una stazione totale, non di uno scanner.
Il modo onesto di leggere una specifica è porsi tre domande: a quale distanza, fermo o in movimento, e come il rilievo è stato legato al controllo. Ray II: 1,9 mm a 10 m, fermo, legato tramite target o geometria. Jet: ±10 mm sottoterra, in movimento, legato ai punti di controllo con ±0,03 % di deriva tra di essi. Artec Leo: 0,1 mm a 0,35–1,2 m, portatile, registrato su se stesso o su un riferimento CAD. Ciascuno basta per il proprio lavoro e non per quello successivo, ed è per questo che una miniera ne usa più di uno.
Come verificare la precisione nel proprio sito
Un valore verificato su riferimenti noti è vostro; un valore da brochure è del costruttore.
 1. Scegliere riferimenti notiPunti di controllo topografico e una distanza misurata — la larghezza di un pilastro, l'altezza di un gradone — stabiliti con la vostra stazione totale.
 2. Scansionarli come si lavoraDal treppiede alla distanza di lavoro; in movimento lungo la galleria; a mano su un blocchetto di riscontro o un pezzo.
 3. Registrare e legareRegistrare in Artec Twins o Studio e legare al controllo; annotare l'errore di registrazione e i residui.
 4. Misurare i riferimentiLe distanze e le coordinate note lette dal modello rispetto ai loro valori rilevati.
 5. Metterlo per iscrittoIl risultato, la distanza, il metodo e la data — la dichiarazione di precisione del sito, ripetuta quando qualcosa cambia.
Quale scanner per questo lavoro
Tre scanner, tre valori di precisione a tre distanze — ed è proprio questo il punto.

Artec Ray II
- Ideale per
- Il valore di precisione topografica — pareti, stockpile, impianti, macchine da treppiede
- Precisione fino a
- 1,9 mm a 10 m, 2,9 mm a 20 m, 5,3 mm a 40 m
- Precisione angolare
- 18″, pari a 0,87 mm a 10 m
- Rumore di misura
- 0,4 mm a 10 m
- Portata
- 0,5–130 m
Il Ray II è a 1,9 mm a 10 m, 2,9 mm a 20 m e 5,3 mm a 40 m, con 18″ di precisione angolare e 0,4 mm di rumore di misura a 10 m; portata 0,5–130 m. Poiché sta fermo, la sua precisione è quella dello strumento, ed è la superficie di riferimento su cui si registra il resto di un rilievo misto.

Artec Jet
- Ideale per
- Il valore in movimento — gallerie, vuoti, strade, in marcia
- Precisione fino a
- ±10 mm sottoterra, ±15 mm in generale
- Rilevamento delle variazioni
- ±5 mm
- Deriva di posizione
- ±0,03 %
- Portata
- 0,5–300 m
Il Jet è a ±10 mm sottoterra e ±15 mm in superficie, con ±0,03 % di deriva di posizione e rilevamento delle variazioni a ±5 mm tra scansioni. Poiché si muove, la sua precisione include il sapere dove si trovava, e i punti di controllo azzerano la deriva; tra un punto e l'altro la mantiene lo SLAM.
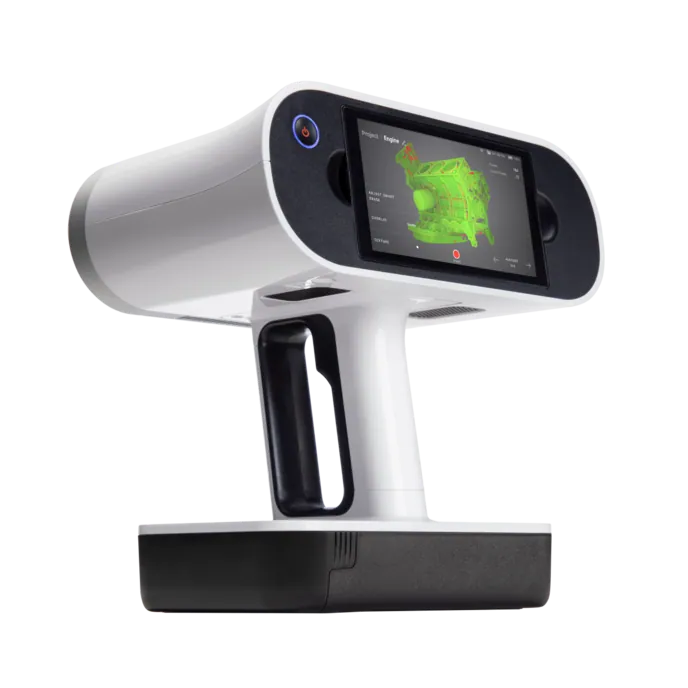
Artec Leo
- Ideale per
- Il valore per i componenti — pezzi, rivestimenti e punti di fissaggio a mano
- Precisione del punto 3D fino a
- 0,1 mm
- Risoluzione 3D fino a
- 0,2 mm
- Distanza di lavoro
- 0,35–1,2 m
Il Leo ha 0,1 mm di precisione del punto 3D e 0,2 mm di risoluzione a una distanza di lavoro di 0,35–1,2 m. La distanza è breve, quindi il valore è fine; è la precisione che decide se un mantello si assesta o una staffa si monta, ed Element con esso mantiene meno di 0,1 mm per 1000 mm sui pezzi dei frantoi.
Guarda la precisione verificata sui tuoi punti di controllo, alle tue distanze di lavoro, e messa per iscritto — prenota una demo per il tuo responsabile del rilievo.
Prenota una demoLe domande dei topografi
Perché lo stesso scanner ha tre valori di precisione?
Perché la precisione è funzione della distanza. Il Ray II è a 1,9 mm a 10 m, 2,9 mm a 20 m e 5,3 mm a 40 m: il fascio si allarga e l'errore angolare si proietta più lontano con la distanza. Un singolo valore senza distanza non è una specifica.
±10 mm in movimento sono sufficienti?
Per la riconciliazione di camere e gallerie, il profilo rispetto al progetto, l'avanzamento e il rilevamento delle variazioni a ±5 mm, sì. Per il volume fatturato di uno stockpile o una parete approvata, usate 1,9 mm a 10 m dello scanner su treppiede. I due si registrano in un unico modello.
Come influisce la registrazione sulla precisione?
La delimita. Ogni scansione è precisa secondo il proprio valore; il rilievo è preciso secondo l'errore di registrazione alle giunzioni e i residui sul controllo. Questi numeri vengono registrati in Artec Twins e dovrebbero accompagnare il set di dati.
Possiamo validare la precisione da soli?
Sì, e dovreste farlo: scansionate i vostri punti di controllo e una distanza nota alla distanza di lavoro, legate al controllo e confrontate. I passaggi sono in questa pagina; il risultato è la dichiarazione di precisione del sito.
Applicazioni correlate

Dicci quale precisione serve davvero ai tuoi lavori
Descrivi i lavori, le distanze a cui operi e le cifre che devi difendere. Uno specialista del settore minerario ti risponderà indicando quale scanner soddisfa ciascuno e come verificarlo sul tuo controllo.