
Qual é a precisão da digitalização laser 3D na mineração?
A precisão é a primeira pergunta e a resposta mais mal lida. A precisão de um scanner é um erro de distância a um alcance declarado, em condições declaradas, e um número citado sem o alcance não é um número. O mesmo instrumento é 1,9 mm a 10 m e 5,3 mm a 40 m.
Esta página dá os números de cada scanner Artec aos alcances a que uma mina trabalha, explica o que os altera e diz o que cada trabalho mineiro realmente exige — que é muitas vezes menos do que o número da brochura e por vezes mais.
Qual é a precisão da digitalização laser 3D numa mina?
A partir de um tripé, 1,9 mm a 10 m e 5,3 mm a 40 m; em movimento no subsolo, ±10 mm com deteção de alterações de ±5 mm; à mão, 0,1 mm — cada um ao seu alcance.
 1,9 mm a 10 mScanner em tripé; 2,9 mm a 20 m, 5,3 mm a 40 m. O alcance faz parte do número.
 ±10 mm no subsoloScanner SLAM em movimento; ±15 mm à superfície; ±0,03 % de deriva de posição.
 0,1 mm à mãoLuz estruturada portátil a 0,35–1,2 m, para peças e componentes.
 Alterações de ±5 mmDuas digitalizações da mesma superfície comparadas — o número em que assenta a monitorização.
O que altera o número e o que cada trabalho exige
Três coisas definem a precisão de um scanner. Alcance: o feixe laser alarga e o erro angular projeta-se mais longe, pelo que a precisão angular de 18 segundos de arco do Artec Ray II é 0,87 mm a 10 m e proporcionalmente mais a 40 m. Posicionamento: um scanner em tripé sabe onde está; um scanner em movimento calcula-o, e a deriva de ±0,03 % do Artec Jet faz parte dos seus ±10 mm — reposta em cada ponto de controlo por que passa. Registo: um levantamento são muitas capturas alinhadas entre si e com a malha da mina, e o erro de registo nas junções e os resíduos no controlo limitam tudo o que vem a seguir. Um volume que atravessa uma má junção está errado pela junção, por mais precisa que cada digitalização fosse.
Cada trabalho precisa de um número diferente. A reconciliação de realces e galerias, o perfil contra o projeto e o mapeamento do progresso correm confortavelmente com ±10 mm. A monitorização de convergência, taludes e desgaste corre com deteção de alterações — ±5 mm entre duas digitalizações do Jet, mais fina com o Ray II a partir das mesmas posições — porque a comparação anula grande parte do erro absoluto. Uma pilha faturada ou uma parede aprovada quer o 1,9 mm a 10 m do tripé. Um manto de britador ou um revestimento quer 0,1 mm, porque a questão é se assenta. O centro de um poço ou o alinhamento de um guincho quer um ponto isolado certo ao milímetro, que é trabalho de uma estação total, não de um scanner.
A forma honesta de ler uma especificação é fazer três perguntas: a que alcance, parado ou em movimento, e como foi o levantamento ligado ao controlo. Ray II: 1,9 mm a 10 m, parado, ligado por alvos ou geometria. Jet: ±10 mm no subsolo, em movimento, ligado em pontos de controlo com ±0,03 % de deriva entre eles. Artec Leo: 0,1 mm a 0,35–1,2 m, portátil, registado a si próprio ou a um referencial CAD. Cada um chega para o seu trabalho e não para o seguinte, e é por isso que uma mina usa mais do que um.
Como verificar a precisão no seu próprio local
Um número que verificou em referências conhecidas é seu; um número de brochura é do fabricante.
 1. Escolher referências conhecidasPontos de controlo topográfico e uma distância medida — a largura de um pilar, a altura de uma bancada — estabelecidos pela sua estação total.
 2. Digitalize-as como trabalhariaDo tripé ao alcance de trabalho; em movimento ao longo da galeria; à mão num bloco padrão ou numa peça.
 3. Registar e ligarRegiste no Artec Twins ou Studio e ligue ao controlo; anote o erro de registo e os resíduos.
 4. Medir as referênciasAs distâncias e coordenadas conhecidas lidas no modelo contra os seus valores levantados.
 5. Registe por escritoO resultado, o alcance, o método e a data — a declaração de precisão do próprio local, repetida sempre que algo muda.
Que scanner para este trabalho
Três scanners, três números de precisão a três alcances — e é essa a questão.

Artec Ray II
- Ideal para
- O número de qualidade topográfica — paredes, pilhas, instalações, máquinas a partir de um tripé
- Precisão, até
- 1,9 mm a 10 m, 2,9 mm a 20 m, 5,3 mm a 40 m
- Precisão angular
- 18″, equivalente a 0,87 mm a 10 m
- Ruído de medição
- 0,4 mm a 10 m
- Alcance
- 0,5–130 m
O Ray II é 1,9 mm a 10 m, 2,9 mm a 20 m e 5,3 mm a 40 m, com 18″ de precisão angular e 0,4 mm de ruído de medição a 10 m; alcance de 0,5–130 m. Como está parado, a sua precisão é a do instrumento, e é a superfície de referência contra a qual o resto de um levantamento misto se regista.

Artec Jet
- Ideal para
- O número em movimento — galerias, vazios, estradas, em andamento
- Precisão, até
- ±10 mm no subsolo, ±15 mm em geral
- Deteção de alterações
- ±5 mm
- Deriva de posição
- ±0,03 %
- Alcance
- 0,5–300 m
O Jet é ±10 mm no subsolo e ±15 mm à superfície, com ±0,03 % de deriva de posição e deteção de alterações de ±5 mm entre digitalizações. Como se move, a sua precisão inclui saber onde estava, e os pontos de controlo repõem a deriva; entre eles, o SLAM mantém-na.
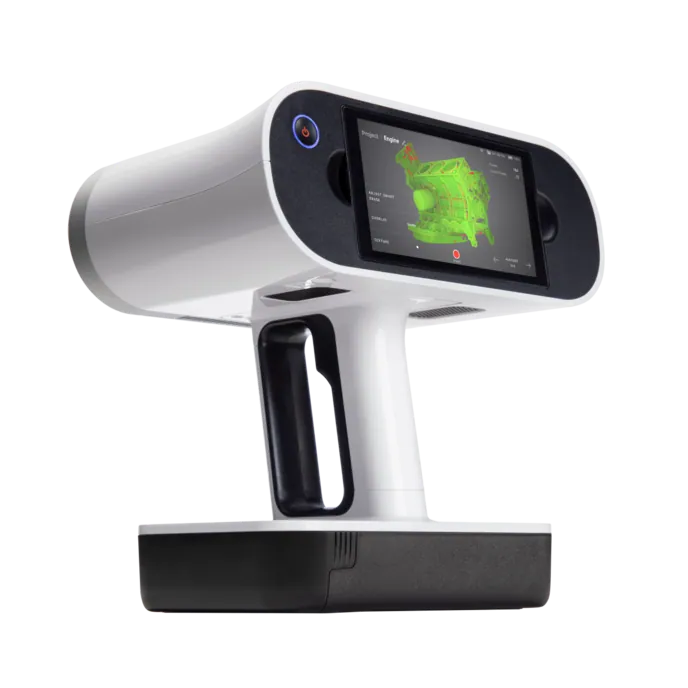
Artec Leo
- Ideal para
- O número dos componentes — peças, revestimentos e pontos de fixação à mão
- Precisão do ponto 3D, até
- 0,1 mm
- Resolução 3D, até
- 0,2 mm
- Distância de trabalho
- 0,35–1,2 m
O Leo tem 0,1 mm de precisão do ponto 3D e 0,2 mm de resolução a uma distância de trabalho de 0,35–1,2 m. O alcance é curto, por isso o número é fino; é a precisão que decide se um manto assenta ou um suporte encaixa, e a Element mantém com ele menos de 0,1 mm por 1000 mm em peças de britador.
Veja a precisão verificada nos seus próprios pontos de controlo, aos seus alcances de trabalho, e registada por escrito — marque uma demo para o seu responsável de topografia.
Marcar uma demoPerguntas que os topógrafos fazem
Por que razão o mesmo scanner tem três números de precisão?
Porque a precisão é função do alcance. O Ray II é 1,9 mm a 10 m, 2,9 mm a 20 m e 5,3 mm a 40 m: o feixe alarga e o erro angular projeta-se mais longe com a distância. Um número isolado sem alcance não é uma especificação.
±10 mm em movimento é suficiente?
Para reconciliação de realces e galerias, perfil contra o projeto, progresso e deteção de alterações a ±5 mm, sim. Para o volume faturado de uma pilha ou uma parede aprovada, use o 1,9 mm a 10 m do scanner em tripé. Os dois registam-se num só modelo.
Como afeta o registo a precisão?
Limita-a. Cada digitalização é precisa até ao seu número; o levantamento é preciso até ao erro de registo nas junções e aos resíduos no controlo. Esses números ficam registados no Artec Twins e devem acompanhar o conjunto de dados.
Podemos validar a precisão nós próprios?
Sim, e deve fazê-lo: digitalize os seus próprios pontos de controlo e uma distância conhecida ao alcance de trabalho, ligue ao controlo e compare. Os passos estão nesta página; o resultado é a declaração de precisão do próprio local.
Aplicações relacionadas

Diga-nos que precisão os seus trabalhos realmente exigem
Descreva os trabalhos, os alcances a que trabalha e os números que tem de defender. Um especialista em mineração responderá com que scanner cumpre cada um e como o verificar no seu controlo.