
Hur noggrann är 3D-laserskanning för gruvdrift?
Noggrannhet är den första frågan och det mest misslästa svaret. En skanners noggrannhet är ett avståndsfel på ett angivet avstånd, under angivna förhållanden, och en siffra som citeras utan avståndet är ingen siffra. Samma instrument är 1,9 mm på 10 m och 5,3 mm på 40 m.
Den här sidan ger siffrorna för varje Artec-skanner på de avstånd en gruva arbetar på, förklarar vad som påverkar dem, och säger vad varje gruvjobb faktiskt kräver — vilket ofta är mindre än broschyrsiffran och ibland mer.
Hur noggrann är 3D-laserskanning i en gruva?
Från stativ 1,9 mm på 10 m och 5,3 mm på 40 m; i rörelse under jord ±10 mm med ±5 mm förändringsdetektering; för hand 0,1 mm — var och en på sitt avstånd.
 1,9 mm på 10 mStativskanner; 2,9 mm på 20 m, 5,3 mm på 40 m. Avståndet är en del av talet.
 ±10 mm under jordRörlig SLAM-skanner; ±15 mm ovan jord; ±0,03 % positionsdrift.
 0,1 mm för handHandhållet strukturerat ljus på 0,35–1,2 m, för delar och komponenter.
 ±5 mm förändringTvå skanningar av samma yta jämförda — siffran som övervakningen bygger på.
Vad som påverkar siffran, och vad varje jobb kräver
Tre saker bestämmer en skanners noggrannhet. Avståndet: laserstrålen breder ut sig och vinkelfelet projiceras längre, så Artec Ray II:s vinkelnoggrannhet på 18 bågsekunder är 0,87 mm på 10 m och proportionellt mer på 40 m. Positioneringen: en stativskanner vet var den är; en rörlig skanner beräknar det, och Artec Jets ±0,03 % drift är en del av dess ±10 mm — nollställd vid varje stompunkt den passerar. Registreringen: en inmätning är många insamlingar inpassade mot varandra och mot koordinatnätet, och registreringsfelet i skarvarna och residualerna mot stomnätet sätter gränsen för allt nedströms. En volym över en dålig skarv är fel med skarven, hur noggrann varje skanning än var.
Vad varje jobb behöver är en annan siffra. Avstämning av rum och orter, profil mot projekteringen och framdriftskartering klarar sig gott på ±10 mm. Övervakning av konvergens, slänter och slitage bygger på förändringsdetektering — ±5 mm mellan två Jet-skanningar, finare med Ray II från samma positioner — eftersom jämförelsen tar ut mycket av det absoluta felet. Ett fakturerat upplag eller en godkänd vägg vill ha stativets 1,9 mm på 10 m. En krossmantel eller ett foder vill ha 0,1 mm, eftersom frågan är om den sätter sig. Ett schaktcentrum eller inriktningen av ett spel vill ha en enskild punkt rätt på millimetern, vilket är en totalstations jobb, inte en skanners.
Det ärliga sättet att läsa en specifikation är att ställa tre frågor: på vilket avstånd, stillastående eller i rörelse, och hur knöts inmätningen till stomnätet. Ray II: 1,9 mm på 10 m, stillastående, knuten med målmarkeringar eller geometri. Jet: ±10 mm under jord, i rörelse, knuten vid stompunkter med ±0,03 % drift mellan dem. Artec Leo: 0,1 mm på 0,35–1,2 m, handhållen, registrerad mot sig själv eller mot ett CAD-datum. Var och en räcker för sitt jobb och inte för nästa, vilket är varför en gruva kör mer än en.
Så verifierar ni noggrannheten på er egen anläggning
En siffra ni har kontrollerat mot kända referenser är er; en broschyrsiffra är tillverkarens.
 1. Välj kända referenserStompunkter och ett uppmätt avstånd — en pelarbredd, en pallhöjd — fastställda med er totalstation.
 2. Skanna dem som ni annars arbetarFrån stativet på arbetsavstånd; i rörelse längs orten; för hand på en passbit eller en del.
 3. Registrera och knytRegistrera i Artec Twins eller Studio och knyt till stomnätet; notera registreringsfelet och residualerna.
 4. Mät referensernaDe kända avstånden och koordinaterna avlästa ur modellen mot sina inmätta värden.
 5. Skriv ner detResultatet, avståndet, metoden och datumet — anläggningens egen noggrannhetsdeklaration, upprepad när något ändras.
Vilken skanner för detta arbete
Tre skannrar, tre siffror för noggrannhet på tre avstånd — vilket är poängen.

Artec Ray II
- Bäst för
- Siffran av mätkvalitet — väggar, upplag, verk, maskiner från stativ
- Noggrannhet, upp till
- 1,9 mm på 10 m, 2,9 mm på 20 m, 5,3 mm på 40 m
- Vinkelnoggrannhet
- 18″, motsvarar 0,87 mm på 10 m
- Mätbrus
- 0,4 mm på 10 m
- Räckvidd
- 0,5–130 m
Ray II ligger på 1,9 mm på 10 m, 2,9 mm på 20 m och 5,3 mm på 40 m, med 18″ vinkelnoggrannhet och 0,4 mm mätbrus på 10 m; räckvidd 0,5–130 m. Eftersom den står stilla är noggrannheten instrumentets, och den är referensytan som resten av en blandad inmätning registreras mot.

Artec Jet
- Bäst för
- Siffran i rörelse — orter, hålrum, vägar, under gång
- Noggrannhet, upp till
- ±10 mm under jord, ±15 mm generellt
- Förändringsdetektering
- ±5 mm
- Positionsdrift
- ±0,03 %
- Räckvidd
- 0,5–300 m
Jet ligger på ±10 mm under jord och ±15 mm ovan jord, med ±0,03 % positionsdrift och ±5 mm förändringsdetektering mellan skanningar. Eftersom den rör sig ingår i noggrannheten att veta var den var, och stompunkter nollställer driften; mellan dem håller SLAM den.
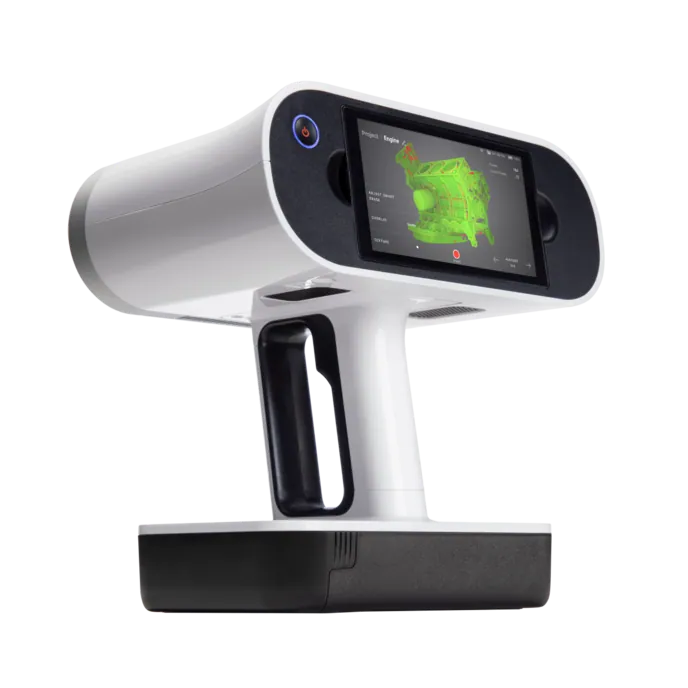
Artec Leo
- Bäst för
- Siffran för komponenter — delar, foder och fästpunkter för hand
- 3D-punktnoggrannhet, upp till
- 0,1 mm
- 3D-upplösning, upp till
- 0,2 mm
- Arbetsavstånd
- 0,35–1,2 m
Leo har 0,1 mm 3D-punktnoggrannhet och 0,2 mm upplösning på ett arbetsavstånd av 0,35–1,2 m. Avståndet är kort, så siffran är fin; det är den noggrannhet som avgör om en mantel sätter sig eller ett fäste passar, och Element håller under 0,1 mm per 1000 mm på krossdelar med den.
Se noggrannheten kontrollerad mot era egna stompunkter, på era egna arbetsavstånd, och nedskriven — boka en demo för er mätchef.
Boka en demoFrågor från mätingenjörer
Varför har samma skanner tre siffror för noggrannhet?
Därför att noggrannhet är en funktion av avståndet. Ray II ligger på 1,9 mm på 10 m, 2,9 mm på 20 m och 5,3 mm på 40 m: strålen breder ut sig och vinkelfelet projiceras längre med avståndet. En enda siffra utan avstånd är ingen specifikation.
Räcker ±10 mm i rörelse?
För avstämning av rum och orter, profil mot projekteringen, framdrift och förändringsdetektering vid ±5 mm, ja. För en fakturerad upplagsvolym eller en godkänd vägg, använd stativskannerns 1,9 mm på 10 m. De två registreras till en enda modell.
Hur påverkar registreringen noggrannheten?
Den sätter gränsen. Varje skanning är noggrann till sin siffra; inmätningen är noggrann till registreringsfelet i skarvarna och residualerna mot stomnätet. De talen registreras i Artec Twins och bör följa med datasetet.
Kan vi validera noggrannheten själva?
Ja, och det bör ni: skanna era egna stompunkter och ett känt avstånd på arbetsavstånd, knyt till stomnätet och jämför. Stegen finns på den här sidan; resultatet är anläggningens egen noggrannhetsdeklaration.
Relaterade tillämpningar

Berätta vilken noggrannhet era jobb faktiskt kräver
Beskriv jobben, avstånden ni arbetar på och siffrorna ni måste kunna försvara. En gruvspecialist återkommer med vilken skanner som klarar var och en och hur ni verifierar det mot ert stomnät.