
Misura dell'usura dei rivestimenti dei mulini
Un mulino di macinazione viene rivestito secondo una programmazione che è per metà misura e per metà coraggio. Lo spessore del rivestimento si misura con il calibro in pochi punti attraverso il portello di ispezione; si presume che il resto del mantello si usuri allo stesso modo, e il rivestimento viene programmato per essere sicuro anziché per essere corretto.
Scansionato durante la finestra di ispezione, l'intero set di rivestimenti è una superficie a 0,1 mm; rispetto all'ultima scansione è un tasso di usura su ogni lifter e piastra, e il rivestimento viene programmato dal punto più sottile anziché dalla media.
Come si misura l'usura dei rivestimenti dei mulini con la scansione 3D?
I rivestimenti si scansionano a mano a 0,1 mm nella finestra di ispezione; rispetto alla scansione precedente, spessore residuo e tasso di usura si misurano su ogni piastra.
 Ogni piastra, ogni lifterSpessore residuo su tutto il mantello, non nei punti raggiunti dal calibro.
 Un tasso di usuraQuesta scansione rispetto all'ultima: millimetri a settimana, per posizione lungo il mantello.
 Nella finestra di ispezioneLa scansione rientra nell'ingresso già previsto; nessun fermo aggiuntivo.
 Rivestire sulla base dei datiLa data fissata dal rivestimento più sottile, con il margine che scegli.
Perché la data di rivestimento è una stima con un margine
L'ispezione dei rivestimenti si fa attraverso il portello in una breve finestra con il mulino fermo: qualcuno entra con uno spessimetro a ultrasuoni o un calibro di profilo e misura il rivestimento in una manciata di punti, di solito sempre gli stessi. L'usura in un mulino non è uniforme — si concentra al lato di alimentazione, sulla faccia anteriore dei lifter, dovunque atterri la traiettoria della carica — e i punti misurati possono essere o non essere quelli dove il rivestimento è più sottile. La sostituzione viene programmata da quei punti con un margine di sicurezza, e il margine è vita utile del rivestimento lasciata nel mulino.
Rivestire in anticipo costa l'acciaio non sfruttato e un fermo che avrebbe potuto aspettare; rivestire in ritardo rischia il cedimento di un rivestimento, danni al mantello e un arresto non pianificato del collo di bottiglia dell'impianto. Il divario tra i due è l'incertezza della misura, e un calibro in venti punti su un mantello con centinaia di rivestimenti ne lascia molta.
Una scansione misura l'intero set di rivestimenti. Artec Leo, portatile e senza fili con lo schermo a bordo, registra i rivestimenti a 0,1 mm durante lo stesso accesso di ispezione; la sua modalità HD gestisce l'acciaio scuro, bagnato e riflettente. In Artec Studio la scansione viene confrontata con la precedente o con il profilo del rivestimento nuovo, e lo spessore residuo è una superficie colorata su ogni lifter e piastra. Due scansioni a distanza di tempo danno un tasso di usura per posizione lungo il mantello, e la data del rivestimento si calcola dal punto più sottile anziché da una media con un margine.
Dall'ingresso di ispezione alla data di rivestimento
La scansione sfrutta l'ingresso che già avviene.
 1. Scansionare durante l'ispezioneIl Leo, portato a mano nel mulino durante la finestra di ispezione, registra la superficie del rivestimento a 0,1 mm in modalità HD.
 2. RegistrareArtec Studio fonde l'acquisizione e la allinea alla scansione precedente o al riferimento del rivestimento nuovo.
- 3. Spessore residuoLa superficie del rivestimento rispetto al riferimento: lo spessore come mappa colorata su ogni piastra e lifter.
- 4. Tasso di usuraQuesta scansione rispetto all'ultima, divisa per le tonnellate macinate: millimetri a settimana per posizione lungo il mantello.
- 5. Programmare il rivestimentoLa data dal punto più sottile al tasso misurato, con il margine che scegli; l'ordine dei rivestimenti emesso di conseguenza.
Quale scanner per questo lavoro
Il lavoro è dentro il mulino, al buio, su acciaio bagnato e riflettente, in una finestra breve: lo scanner portatile.
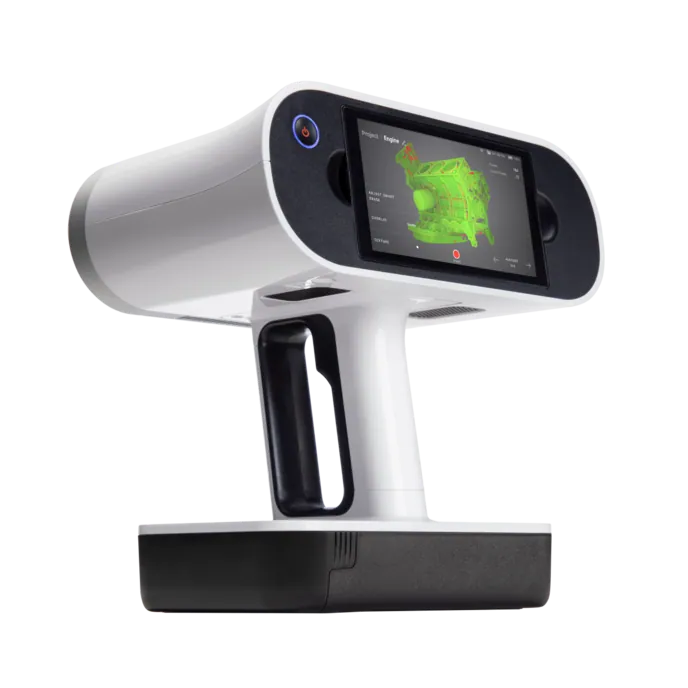
Artec Leo
- Ideale per
- Rivestimenti e lifter a 0,1 mm, a mano, durante l'ingresso di ispezione
- Tipo
- Luce strutturata portatile wireless, all-in-one
- Precisione del punto 3D fino a
- 0,1 mm
- Velocità di acquisizione
- Fino a 35.000.000 punti/s in modalità HD
- Distanza di lavoro
- 0,35–1,2 m
- Integrato
- Touchscreen 5,5″, elaborazione e 512 GB — nessun portatile nel mulino
Il Leo registra a 0,1 mm con 35 milioni di punti al secondo in modalità HD — la modalità costruita per superfici scure, bagnate e riflettenti come l'acciaio usurato dei rivestimenti. È senza fili con schermo, elaborazione e 512 GB integrati, così l'ispettore dentro il mulino non porta nient'altro, e un set completo di rivestimenti si acquisisce nello stesso ingresso che prima serviva al calibro.

Artec Ray II
- Ideale per
- Il mulino e l'area circostante as-built, per il piano di rivestimento e l'accesso del manipolatore
- Tipo
- Laser stazionario a lungo raggio, su treppiede
- Precisione fino a
- 1,9 mm a 10 m, 2,9 mm a 20 m, 5,3 mm a 40 m
- Rumore di misura
- 0,4 mm a 10 m
- Portata
- 0,5–130 m
- Tempo di scansione
- 1 min 42 s a 3 mm, 10 m, senza texture
- Campo visivo
- 360° × 300°
Fuori dal mulino, il Ray II su treppiede registra il mantello, le estremità di alimentazione e scarico e il pavimento circostante a 1,9 mm a 10 m in una manciata di stazioni — l'as-built su cui la squadra di rivestimento pianifica l'accesso del manipolatore e i sollevamenti. Si registra con le acquisizioni dei rivestimenti del Leo in un unico modello.
Guarda un set di rivestimenti mappato per lo spessore residuo da un solo ingresso di ispezione, con la data di rivestimento calcolata dal lifter più sottile — prenota una demo per il tuo pianificatore della manutenzione dei mulini.
Prenota una demoLe domande dei pianificatori della manutenzione dei mulini
La scansione allunga l'ingresso di ispezione?
Sostituisce la misura con il calibro. Il Leo registra la superficie del rivestimento mentre l'ispettore si muove nel mulino, fino a 35 milioni di punti al secondo; un set completo di rivestimenti sono minuti di acquisizione dentro la finestra esistente.
Come gestisce l'acciaio dei rivestimenti bagnato e scuro?
La modalità HD del Leo è progettata per superfici scure, bagnate e riflettenti. Lo scanner porta la propria luce strutturata, quindi l'interno del mulino non ha bisogno di illuminazione per l'acquisizione.
Come otteniamo lo spessore residuo senza il profilo originale?
Dalla geometria del rivestimento nuovo — il disegno del fornitore o la scansione di un rivestimento nuovo — come riferimento, oppure dalla prima scansione come base. In entrambi i casi il confronto mostra lo spessore perso rispetto al riferimento, ovunque.
Possiamo usare la mappa di usura per modificare il progetto del rivestimento?
È il secondo vantaggio. L'usura concentrata su certi lifter o all'estremità di alimentazione è visibile come schema, e il fornitore dei rivestimenti può profilare il set successivo di conseguenza.
Applicazioni correlate

Parlaci dei mulini che rivesti
Descrivi i mulini, l'intervallo di ispezione e come si stima oggi la vita dei rivestimenti. Uno specialista del settore minerario ti risponderà spiegando come la scansione rientrerebbe nell'ingresso di ispezione e cosa darebbero le mappe di usura alla programmazione dei rivestimenti.