
Mätning av slitage på kvarnfoder
En malkvarn får nya foder enligt ett schema som till hälften är mätning och till hälften nerver. Fodertjockleken mäts vid några punkter genom inspektionsluckan; resten av manteln antas slitas på samma sätt, och foderbytet planeras för att vara säkert snarare än rätt.
Skannad under inspektionsfönstret blir hela fodersatsen en yta på 0,1 mm; mot den förra skanningen blir den en slitagetakt vid varje lyftlist och platta, och foderbytet planeras från den tunnaste punkten i stället för medelvärdet.
Hur mäts slitage på kvarnfoder med 3D-skanning?
Fodren skannas för hand på 0,1 mm under inspektionsfönstret; mot den förra skanningen mäts kvarvarande tjocklek och slitagetakt över varje platta.
 Varje platta, varje lyftlistKvarvarande tjocklek över hela manteln, inte vid de punkter mätaren nådde.
 En slitagetaktDen här skanningen mot den förra: millimeter per vecka, per läge runt manteln.
 Under inspektionenSkanningen ryms i det befintliga inträdet; inget extra stillestånd.
 Datastyrt foderbyteDatumet sätts från det tunnaste fodret, med den marginal ni väljer.
Varför datumet för foderbyte är en gissning med marginal
Foderinspektionen görs genom luckan under ett kort fönster med kvarnen stoppad: någon går in med en ultraljudsmätare eller en profilmall och mäter fodret vid en handfull punkter, oftast samma punkter varje gång. Slitaget i en kvarn är inte jämnt — det koncentreras till inmatningsänden, till lyftlisternas framsida, var chargens bana än landar — och de punkter som mäts kan vara eller inte vara där fodret är tunnast. Foderbytet planeras från de punkterna med en säkerhetsmarginal, och marginalen är foderlivslängd som lämnas kvar i kvarnen.
Att byta foder tidigt kostar det oanvända stålet och ett stopp som kunde ha väntat; att byta sent riskerar ett foderhaveri, skador på manteln och ett oplanerat stopp i verkets flaskhals. Glappet mellan de två är osäkerheten i mätningen, och en mätare vid tjugo punkter på en mantel med hundratals foder lämnar mycket av den kvar.
En skanning mäter hela fodersatsen. Artec Leo, handhållen och trådlös med skärmen inbyggd, registrerar fodren på 0,1 mm under samma inspektionsinträde; HD-läget klarar det mörka, våta, reflekterande stålet. I Artec Studio jämförs skanningen med den förra eller med profilen för nya foder, och kvarvarande tjocklek blir en färgad yta över varje lyftlist och platta. Två skanningar med mellanrum ger en slitagetakt per läge runt manteln, och datumet för foderbyte beräknas från den tunnaste punkten i stället för från ett medelvärde med marginal.
Från inspektion till datum för foderbyte
Skanningen använder det inträde som redan görs.
 1. Skanna under inspektionenLeo, handhållen genom kvarnen under inspektionsfönstret, registrerar foderytan på 0,1 mm i HD-läget.
 2. RegistreraArtec Studio fusionerar insamlingen och passar in den mot den förra skanningen eller referensen för nya foder.
- 3. Kvarvarande tjocklekFoderytan mot referensen: tjockleken som en färgad karta över varje platta och lyftlist.
- 4. SlitagetaktDen här skanningen mot den förra, delad med malda ton: millimeter per vecka per läge runt manteln.
- 5. Planera foderbytetDatumet från den tunnaste punkten med den uppmätta takten, med den marginal ni väljer; foderordern läggs mot det.
Vilken skanner för detta arbete
Jobbet sker inne i kvarnen, i mörker, på vått reflekterande stål, under ett kort fönster: den handhållna skannern.
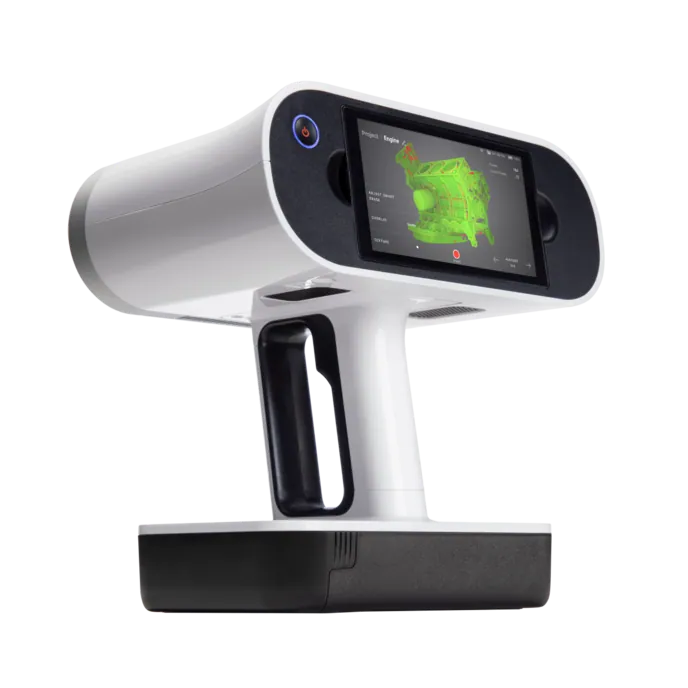
Artec Leo
- Bäst för
- Foder och lyftlister på 0,1 mm, handhållen, under inspektionen
- Typ
- Trådlöst handhållet strukturerat ljus, allt-i-ett
- 3D-punktnoggrannhet, upp till
- 0,1 mm
- Insamlingshastighet
- Upp till 35 000 000 punkter/s i HD-läge
- Arbetsavstånd
- 0,35–1,2 m
- Inbyggt
- 5,5″ pekskärm, bearbetning och 512 GB — ingen laptop i kvarnen
Leo registrerar på 0,1 mm med 35 miljoner punkter per sekund i HD-läget — läget som är byggt för mörka, våta och reflekterande ytor som slitet foderstål. Den är trådlös med skärm, bearbetning och 512 GB inbyggt, så inspektören inne i kvarnen bär inget annat, och en hel fodersats samlas in under samma inträde som mätaren brukade ta.

Artec Ray II
- Bäst för
- Kvarnen och dess omgivning som as-built, för planen för foderbytet och åtkomsten för foderhanteraren
- Typ
- Stationär laser med lång räckvidd, monterad på stativ
- Noggrannhet, upp till
- 1,9 mm på 10 m, 2,9 mm på 20 m, 5,3 mm på 40 m
- Mätbrus
- 0,4 mm på 10 m
- Räckvidd
- 0,5–130 m
- Skanningstid
- 1 min 42 s vid 3 mm, 10 m, utan textur
- Synfält
- 360° × 300°
Utanför kvarnen registrerar Ray II på stativ manteln, inmatnings- och utmatningsändarna och golvet runt omkring på 1,9 mm på 10 m på en handfull stationer — den as-built som lagen för foderbyte planerar foderhanterarens åtkomst och lyft mot. Den registreras ihop med Leos foderinsamlingar till en modell.
Se en fodersats karterad för kvarvarande tjocklek från ett enda inspektionsinträde, med datum för foderbyte beräknat från den tunnaste lyftlisten — boka en demo för er planerare för kvarnunderhåll.
Boka en demoFrågor som planerare för kvarnunderhåll ställer
Tar skanningen extra tid vid inspektionen?
Den ersätter mätningen med mätare. Leo registrerar foderytan medan inspektören rör sig genom kvarnen, med upp till 35 miljoner punkter per sekund; en hel fodersats är några minuters insamling inom det befintliga fönstret.
Hur hanterar den vått, mörkt foderstål?
Leos HD-läge är gjort för mörka, våta och reflekterande ytor. Skannern har sitt eget strukturerade ljus, så kvarnens insida behöver ingen belysning för insamlingen.
Hur får vi kvarvarande tjocklek utan den ursprungliga profilen?
Från geometrin för nya foder — leverantörens ritning eller en skanning av ett nytt foder — som referens, eller från den första skanningen som utgångsläge. I båda fallen visar jämförelsen tjockleken som förlorats sedan referensen, överallt.
Kan vi använda slitagekartan för att ändra foderdesignen?
Det är den andra fördelen. Slitage som koncentreras till vissa lyftlister eller till inmatningsänden syns som ett mönster, och foderleverantören kan profilera nästa sats efter det.
Relaterade tillämpningar

Berätta om kvarnarna ni byter foder i
Beskriv kvarnarna, inspektionsintervallet och hur foderlivslängden uppskattas i dag. En gruvspecialist återkommer med hur skanningen skulle rymmas i inspektionsinträdet och vad slitagekartorna skulle ge schemat för foderbyten.